PROEXPORT / WALCE I ROLKI
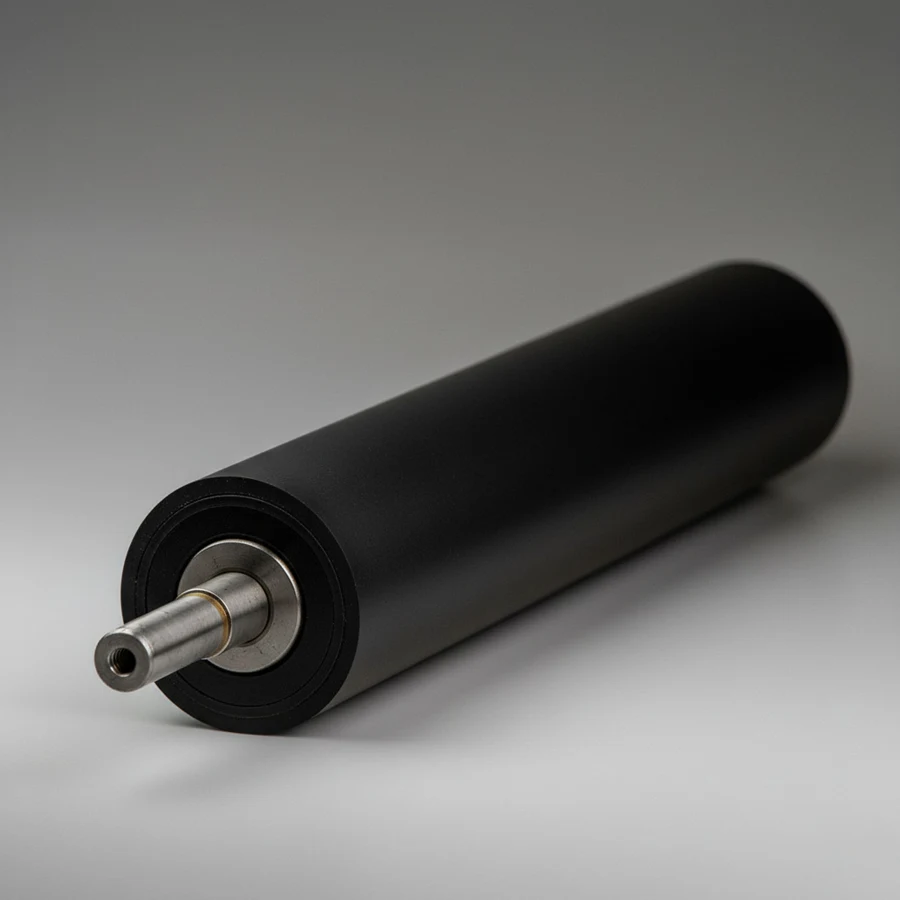
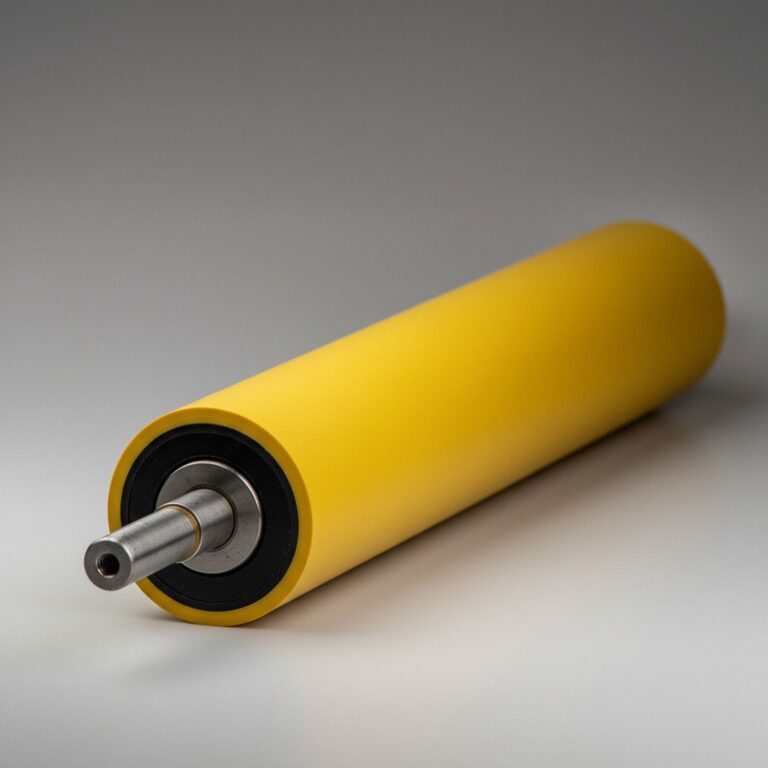
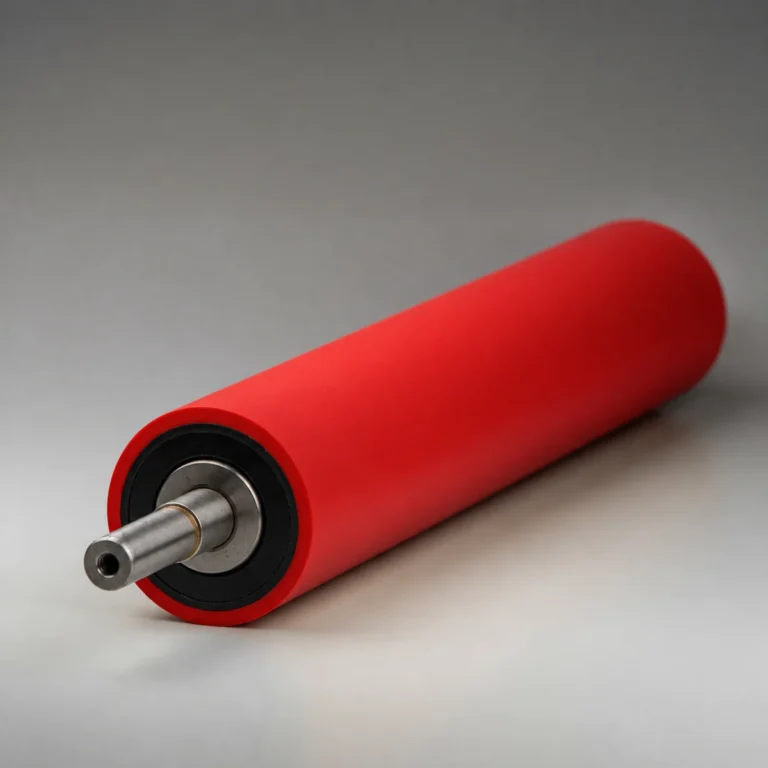
Walce z powłoką gumową
Walce z powłoką gumową PROEXPORT to precyzyjne elementy robocze stosowane w liniach transportowych, dociskowych, lakierniczych i laminujących. Zapewniają kontrolowaną podatność sprężystą, wysoki współczynnik tarcia oraz odporność na oddziaływanie chemiczne mediów procesowych (oleje, rozpuszczalniki, woda, kleje). Dobór mieszanki gumowej opieramy na analizie środowiska pracy, a nie wyłącznie na twardości Shore A.
SPECYFIKACJA TECHNICZNA
Parametry wykonania i tolerancje robocze.
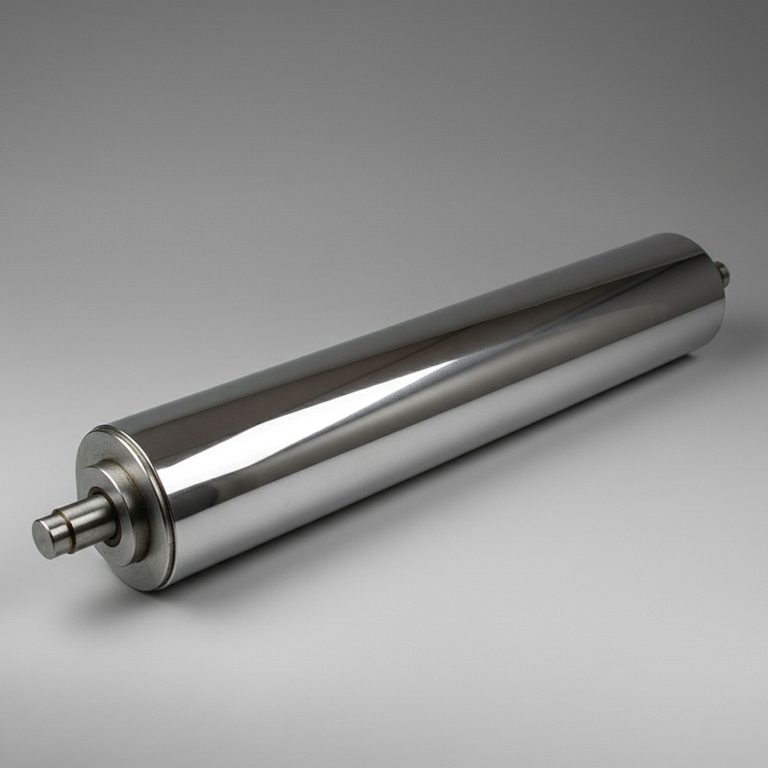
Dobieramy konstrukcję rdzenia, rodzaj powłoki elastomerowej lub metalicznej oraz wykończenie powierzchni bezpośrednio do warunków panujących w Twojej linii technologicznej.
| Parametr techniczny | Zakres wykonania / Standard PROEXPORT |
|---|---|
| Zakres twardości | 20 do 95 Shore A (od miękkich powłok aplikacyjnych po twarde walce dociskowe) |
| Dostępne elastomery | NBR (kauczuk nitrylowy), EPDM, NR (kauczuk naturalny), SBR, CR (Neopren), CSM (Hypalon), FKM (Viton®), silikon |
| Grubość powłoki gumowej | Standardowo 5 do 30 mm na promieniu (grubości niestandardowe wg dokumentacji) |
| Maksymalne gabaryty | Średnica do Ø 800 mm, długość korpusu roboczego do 6000 mm, masa całkowita do 5000 kg |
| Odporność termiczna | Od -40°C do +150°C pracy ciągłej (w zależności od bazy polimerowej; silikon do +250°C) |
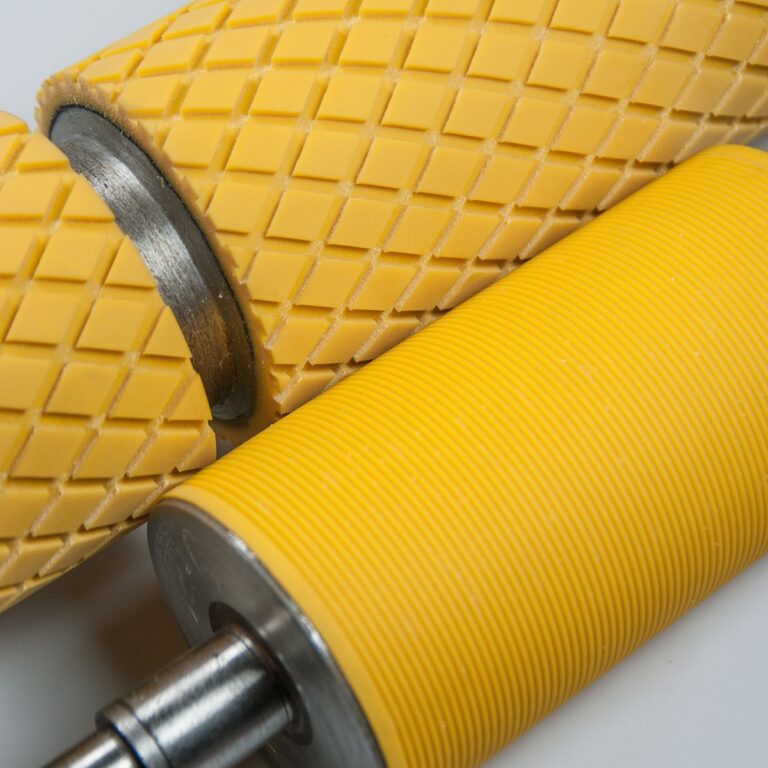
| Wykończenie powierzchni | Szlif precyzyjny (chropowatość Ra dobierana indywidualnie do medium i docisku), polerowanie, rowkowanie wzdłużne, spiralne, jodełkowe, karo |
| Wyważenie dynamiczne | Dobierane indywidualnie do obrotów roboczych i specyfiki węzła łożyskowego (z protokołem wyważenia) |
| Tolerancje geometryczne | Tolerancje geometrii i bicia promieniowego dobierane indywidualnie do wymagań maszyny i długości korpusu |
ROZWIĄZYWANIE PROBLEMÓW LINII
Precyzja, która eliminuje przestoje i wady wyrobu.
W PROEXPORT nie oferujemy jedynie powłok – rozwiązujemy konkretne wyzwania technologów, kierowników produkcji i działów utrzymania ruchu.
WYZWANIE PRODUKCYJNE
Problem na linii
Zamawianie gumowania wyłącznie na podstawie twardości Shore A prowadzi do szybkiego pęcznienia powłoki, mikropęknięć lub utraty przyczepności w kontakcie z olejami i zmywaczami.
ROZWIĄZANIE PROEXPORT
Wartość inżynierska
Analizujemy skład chemiczny medium procesowego, temperaturę roboczą i cykl mycia, dobierając sprawdzoną, powtarzalną recepturę mieszanki przed wyceną.
REZULTAT DLA ZAKŁADU
Mierzalny efekt (ROI)
2–3× dłuższa żywotność walca, stabilna szerokość pasma docisku i eliminacja nieplanowanych zatrzymań linii produkcyjnej.
DOBÓR I KONTROLA JAKOŚCI
Co ustalamy przed realizacją zlecenia.
Każde zlecenie – nowe wykonanie lub regeneracja – realizowane jest według ściśle uzgodnionych punktów kontrolnych:
- Dokładna karta charakterystyki medium produkcyjnego i preparatów myjących
- Rzeczywista temperatura na styku powłoki (w tym nagrzewanie histeretyczne przy ugięciu)
- Prędkość liniowa, docisk jednostkowy (N/mm) oraz geometria czopów i miejsc pod łożyska
- Wymagany profil powierzchni: szlif gładki, nacięcia odprowadzające ciecz lub rowki dozujące
Standardy odbioru technicznego
| Co ustalamy | Dlaczego ma znaczenie |
|---|---|
| Geometria i pasowania | Pomiary średnicy, bicia promieniowego i współosiowości czopów łożyskowych. |
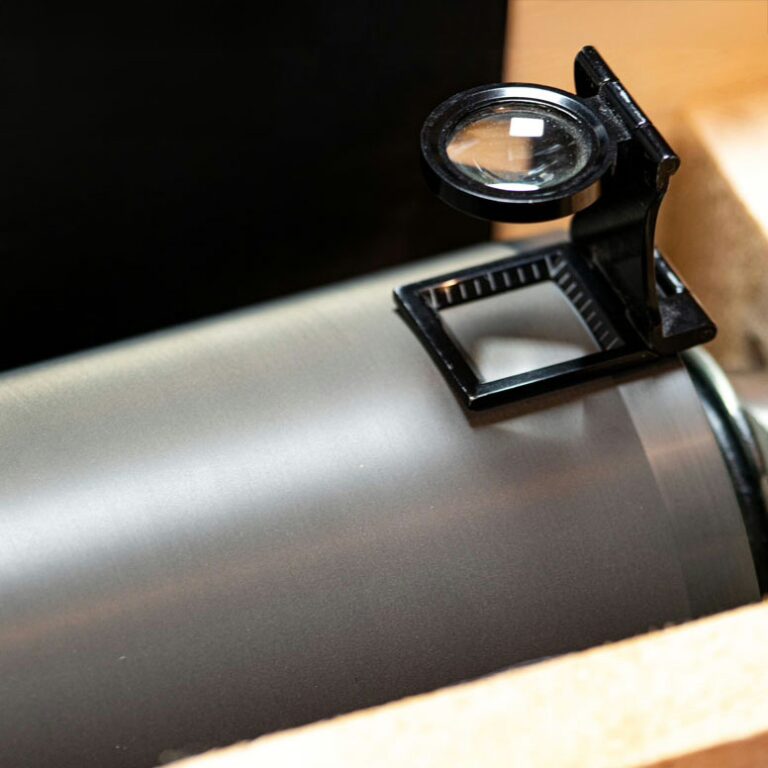
| Struktura powłoki | Kontrola twardości (Shore/HV), grubości nominalnej i jednorodności bez pęcherzy. |
| Wyważenie | Kompensacja niewyważenia dynamicznego dobierana indywidualnie do prędkości roboczych maszyny (z protokołem wyważenia). |
DETALE TECHNICZNE / REALIZACJE
Galeria wykonania i profili powłoki
Przykłady realizacji z naszego zakładu: precyzyjne szlifowanie, profile i obróbka czopów.

Usuwanie starej powłoki i regeneracja czopów
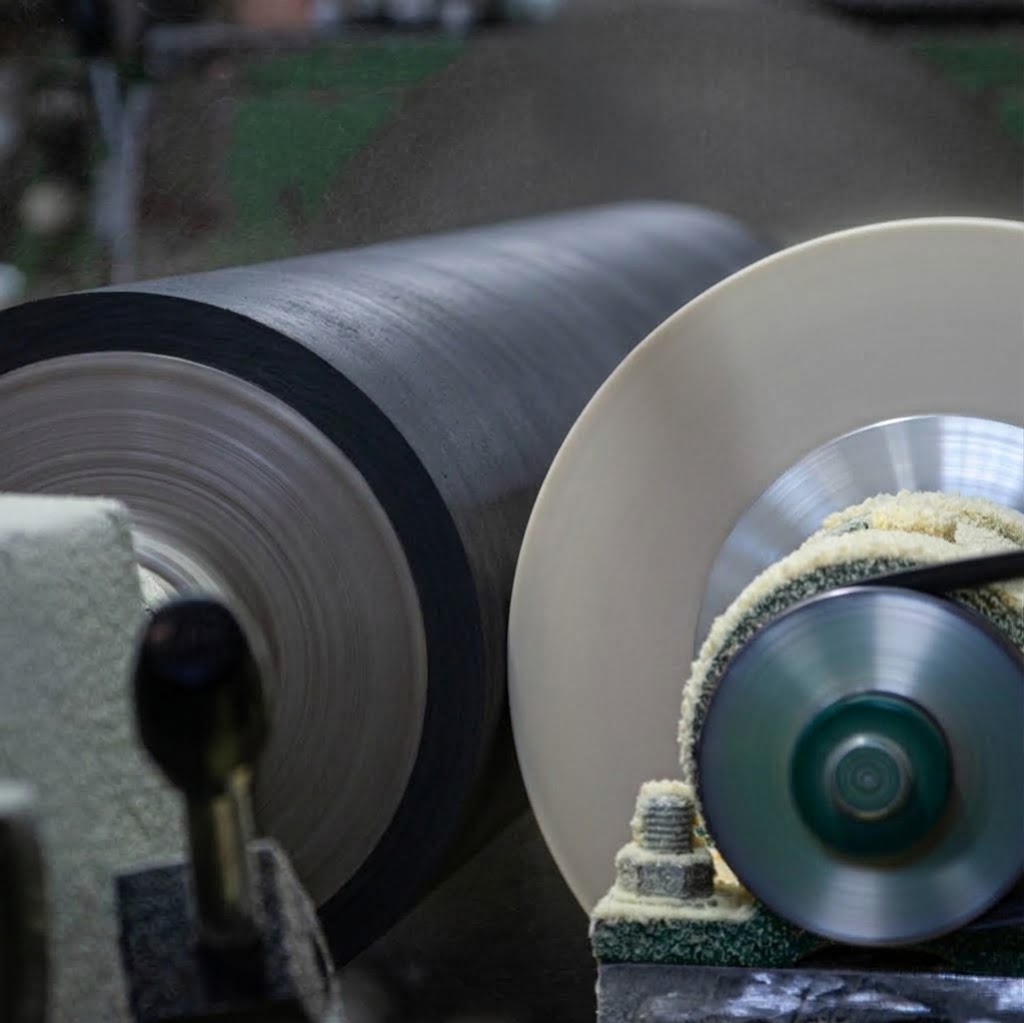
Precyzyjne szlifowanie powierzchni roboczej
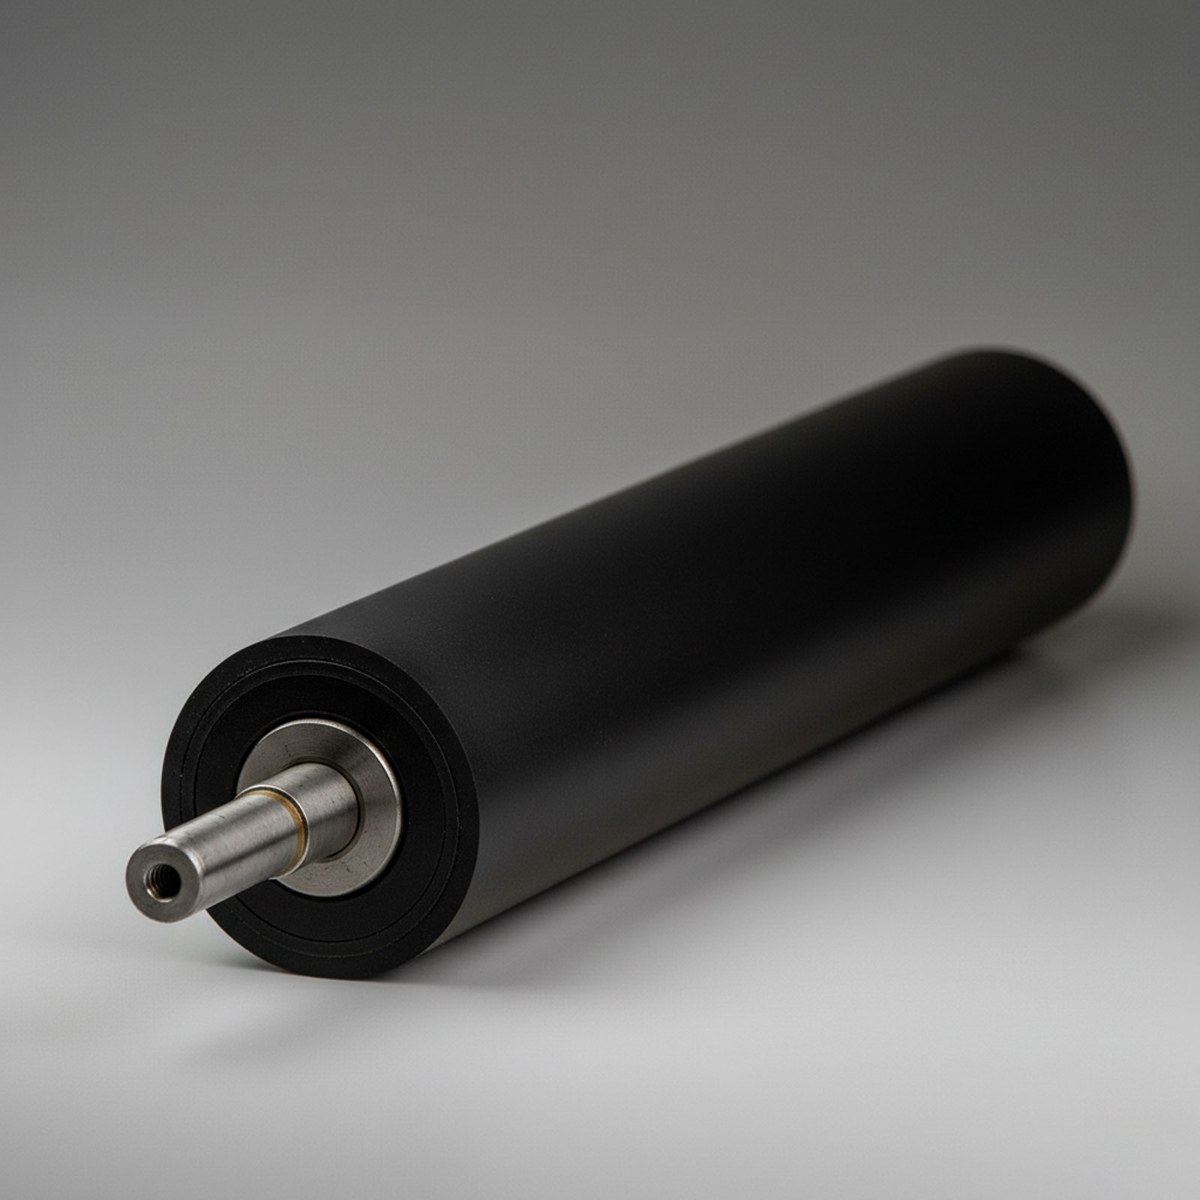
Kontrola geometrii i wyważenie dynamiczne
NAJCZĘŚCIEJ ZADAWANE PYTANIA (FAQ)
Wiedza techniczna i pytania przed zamówieniem.
Jak dobrać mieszankę gumową do kontaktu z olejami i rozpuszczalnikami?
Do kontaktu z olejami mineralnymi, smarami i paliwami rekomendujemy kauczuk nitrylowy (NBR) lub fluoroelastomer (FKM) w przypadku agresywnej chemii i wysokiej temperatury. Do estrów, ketonów (np. aceton, MEK) oraz kwasów organicznych zalecamy elastomer EPDM, który jest jednak nieodporny na oleje ropopochodne.
Czy zużyty walec gumowy można regenerować wielokrotnie?
Tak, regeneracja walca polega na bezpiecznym usunięciu starej powłoki bez naruszenia metalowego rdzenia, weryfikacji współosiowości czopów, nałożeniu nowej gumy metodą nawijania lub wulkanizacji w autoklawie oraz szlifowaniu na zadany wymiar. Pozwala to zaoszczędzić 50–60% kosztów w porównaniu z zakupem nowego walca.
Czym różni się szlifowanie walca gumowego od gumowania na nowo?
Szlifowanie wykonuje się przy płytkich zarysowaniach, stwardnieniu naskórka lub drobnych ubytkach powierzchni, o ile średnica po obróbce mieści się w zakresie regulacji maszyny. Całkowite nagumowanie jest niezbędne przy rozwarstwieniu powłoki, pęknięciach sięgających rdzenia lub zniszczeniu wiązania klejowego.
Jak zapobiec uszkodzeniom czopów podczas transportu i regeneracji?
W PROEXPORT zabezpieczamy czopy specjalnymi tulejami ochronnymi na czas transportu i procesów chemicznych. Dodatkowo w ramach jednego zlecenia kontrolujemy i regenerujemy miejsca pod łożyska oraz rowki wpustowe, dzięki czemu walec wraca gotowy do bezpośredniego montażu.
POROZMAWIAJMY O TWOIM WALCU
Od rysunku do rozwiązania.
Prześlij wymiary, zdjęcia i opis warunków pracy. Ustalimy, jakie wykonanie lub zakres regeneracji odpowiada Twojemu zadaniu.