PROEXPORT / WALCE I ROLKI
Walce poligraficzne i drukarskie
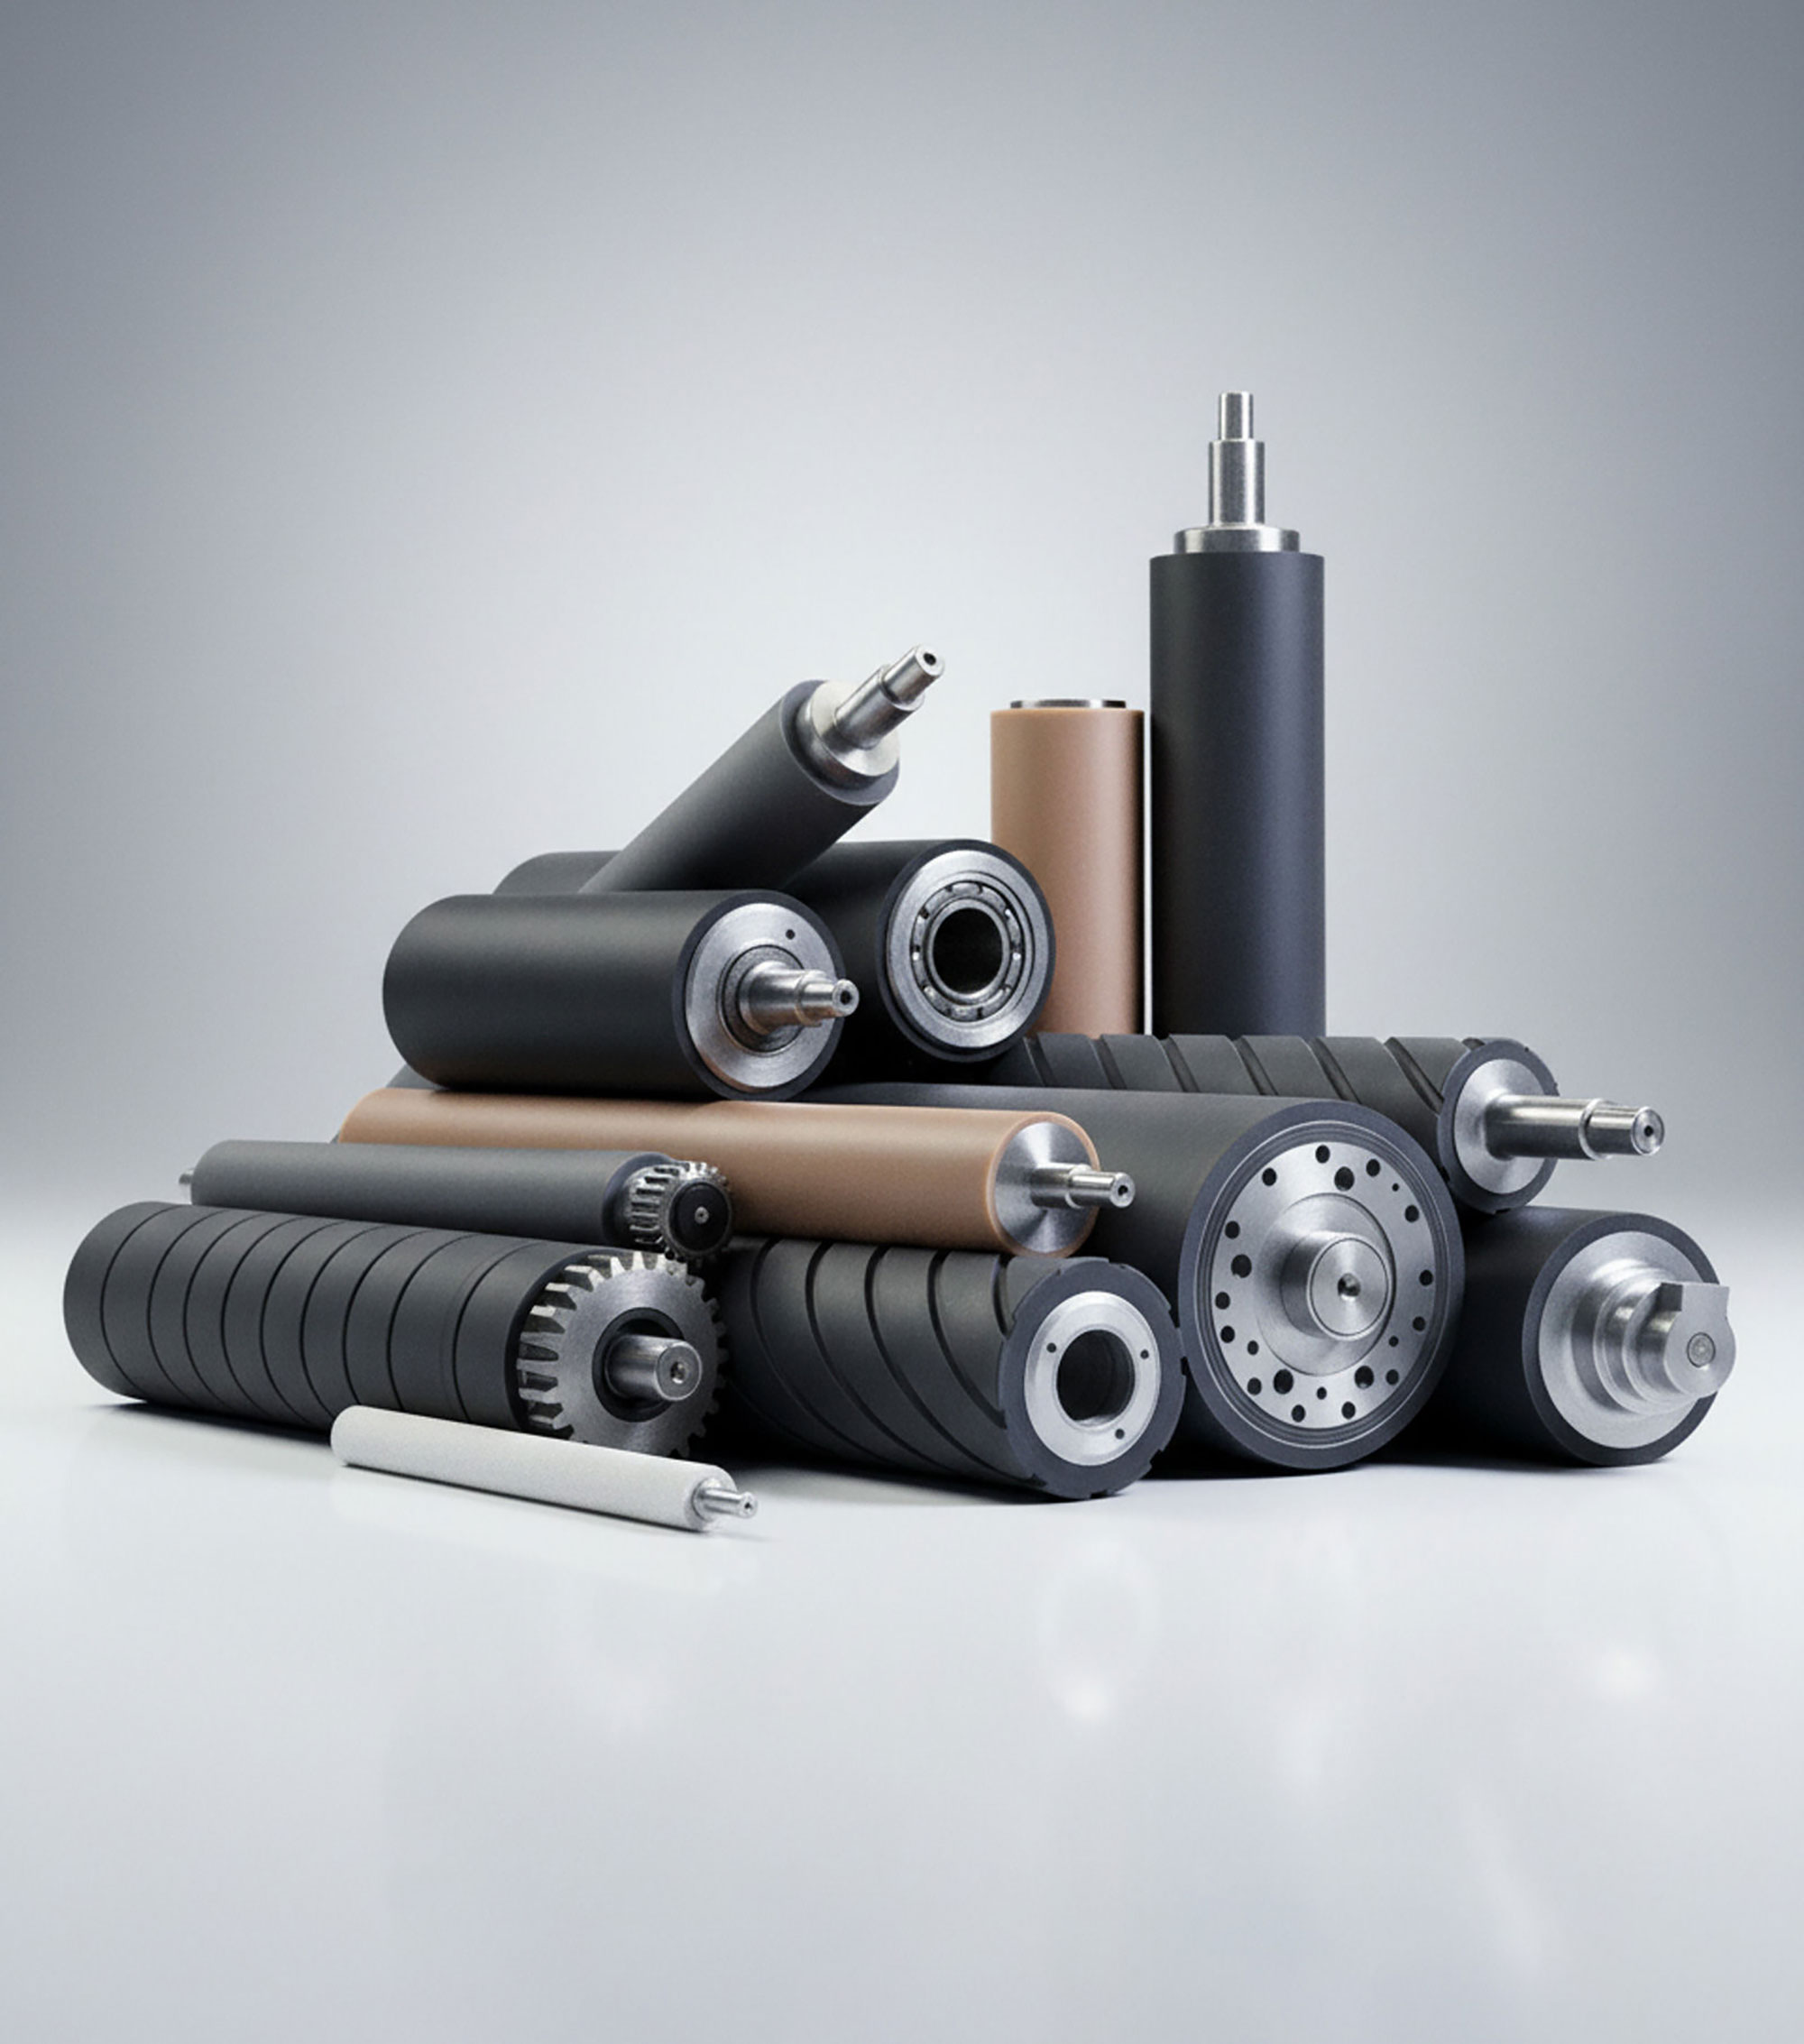
Walce poligraficzne PROEXPORT to elementy robocze dla maszyn fleksograficznych, offsetowych, rotograwiurowych, laminujących i lakierujących. Dobieramy powłokę z gumowego elastomeru lub poliuretanu o ściśle zdefiniowanej twardości (od 25 do 75 Shore A) do roli walca w danej sekcji maszyny drukującej — nabierającego, docierającego, transportowego lub dociskowego. Wszystkie walce poddajemy szlifowaniu do wymaganej cylindryczności (bicie promieniowe dobierane indywidualnie do wymagań zespołu drukującego) i dynamicznemu wyważaniu.
SPECYFIKACJA TECHNICZNA
Parametry wykonania i tolerancje robocze.
Dobieramy konstrukcję rdzenia, rodzaj powłoki elastomerowej lub metalicznej oraz wykończenie powierzchni bezpośrednio do warunków panujących w Twojej linii technologicznej.
| Parametr techniczny | Zakres wykonania / Standard PROEXPORT |
|---|---|
| Twardość powłoki | Od 25 Shore A (bardzo miękkie do maszyn strefowych) do 75 Shore A (twarde docierające i formowe) |
| Materiały | Guma NR, NBR, EPDM do farb olejnych; poliuretan do farb UV; silikon do lakierów wodorozcieńczalnych i silikonizacji; Buna do agresywnych środowisk |
| Bicie promieniowe | Precyzyjny szlif — tolerancje bicia ustalane pod prędkość liniową i docisk — zapewnia jednolity docisk na całej długości strefy druku |
| Wyważenie dynamiczne | Klasa wyważenia dobierana do prędkości obrotowej i konstrukcji wału — wymagana dla prędkości powyżej 150 m/min |
| Zakres wymiarów | Średnice od Ø 30 do Ø 300 mm, długości do 2500 mm |
| Budowa | Rdzeń stalowy lub aluminiowy z toczonym gniazdem, powłoka wulkanizowana lub odlewana |
ROZWIĄZYWANIE PROBLEMÓW LINII
Precyzja, która eliminuje przestoje i wady wyrobu.
W PROEXPORT nie oferujemy jedynie powłok – rozwiązujemy konkretne wyzwania technologów, kierowników produkcji i działów utrzymania ruchu.
WYZWANIE PRODUKCYJNE
Problem na linii
Pasmowanie i nierównomierność krycia farby lub lakieru spowodowana zbyt twardą lub zużytą powłoką walca formowego.
ROZWIĄZANIE PROEXPORT
Wartość inżynierska
Wymiana lub regeneracja powłoki gumowej z doborem twardości Shore A i precyzyjnym szlifowaniem z chropowatością Ra dopasowaną do rodzaju farb i lakierów.
REZULTAT DLA ZAKŁADU
Mierzalny efekt (ROI)
Równomierny film farby w całej strefie, wyeliminowanie pasków i cętek na zadrukowywanym materiale.
DOBÓR I KONTROLA JAKOŚCI
Co ustalamy przed realizacją zlecenia.
Każde zlecenie – nowe wykonanie lub regeneracja – realizowane jest według ściśle uzgodnionych punktów kontrolnych:
- Model maszyny drukującej i rola walca (nabierający, docierający, formowy, dociskowy, transportowy)
- Typ farby lub lakieru (olejowe, UV, wodorozcieńczalne, solwentowe)
- Wymagana twardość Shore A lub opis aktualnego problemu druku
Standardy odbioru technicznego
| Co ustalamy | Dlaczego ma znaczenie |
|---|---|
| Geometria i pasowania | Pomiary średnicy, bicia promieniowego i współosiowości czopów łożyskowych. |
| Struktura powłoki | Kontrola twardości (Shore/HV), grubości nominalnej i jednorodności bez pęcherzy. |
| Wyważenie | Kompensacja niewyważenia dynamicznego dobierana indywidualnie do prędkości roboczych maszyny (z protokołem wyważenia). |
DETALE TECHNICZNE / REALIZACJE
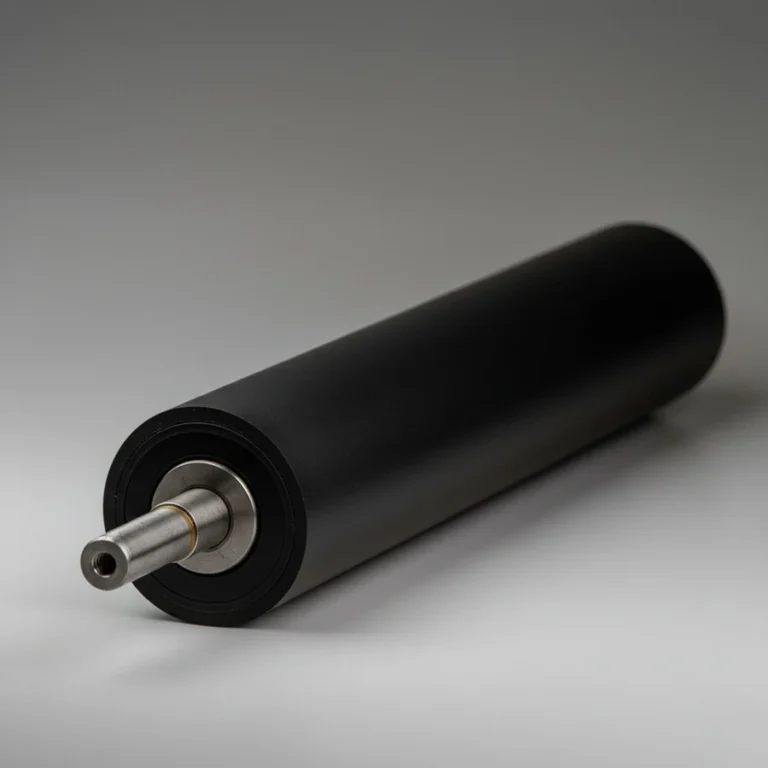
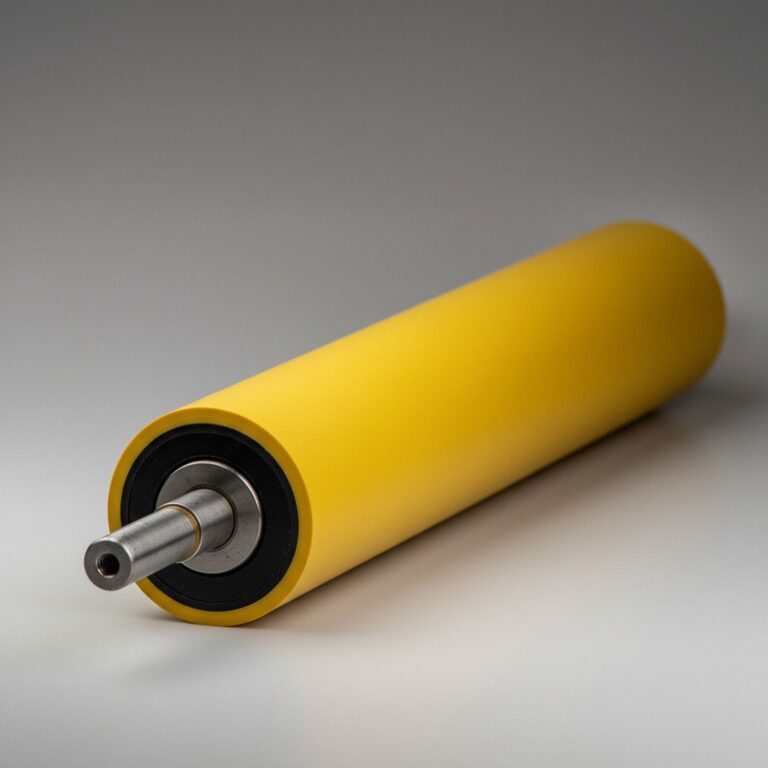
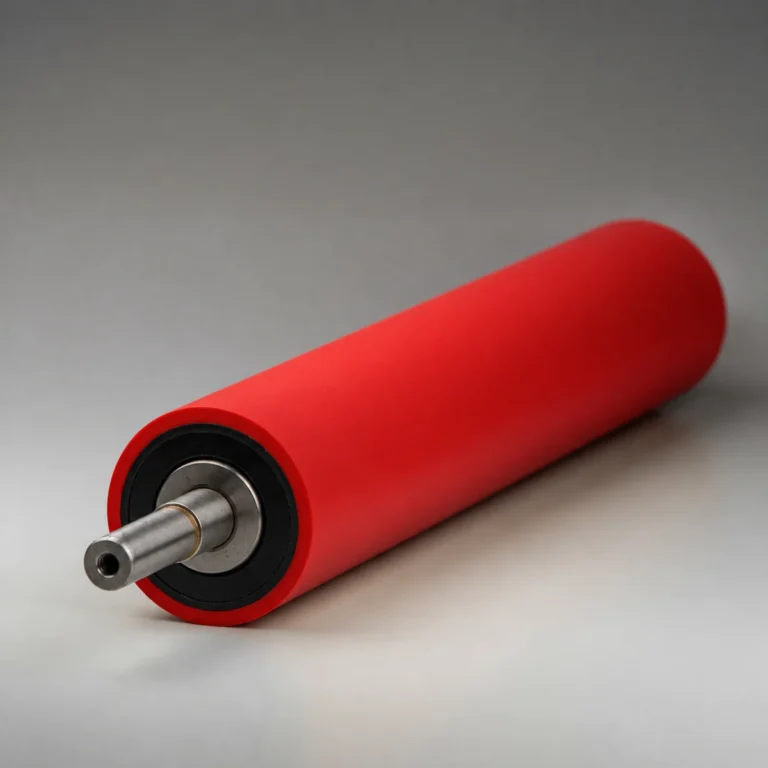
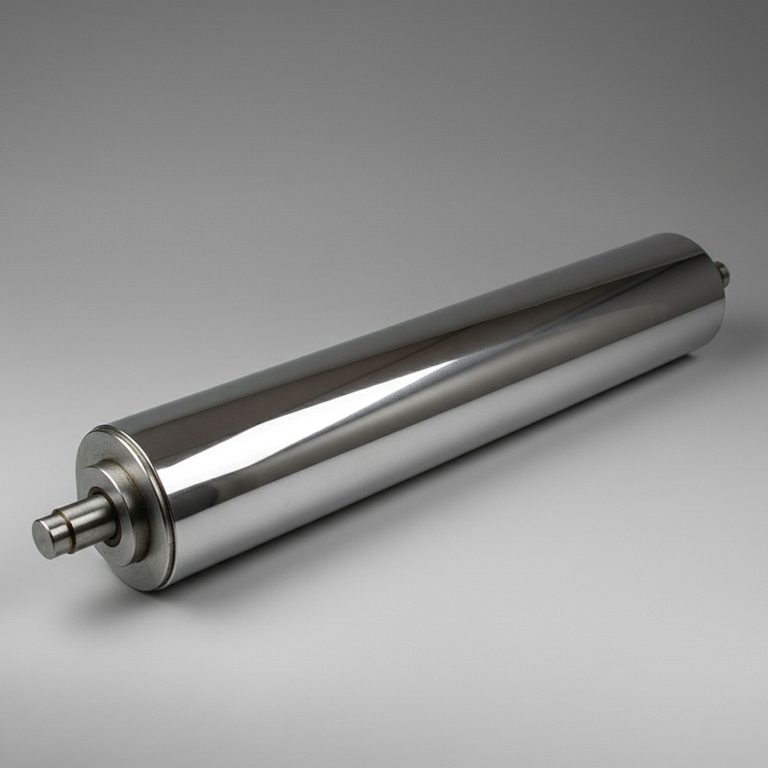
Galeria walców drukarskich i powlekających
Elastomery NBR/EPDM o stabilnych wymiarach w kontakcie z farbami i zmywaczami.
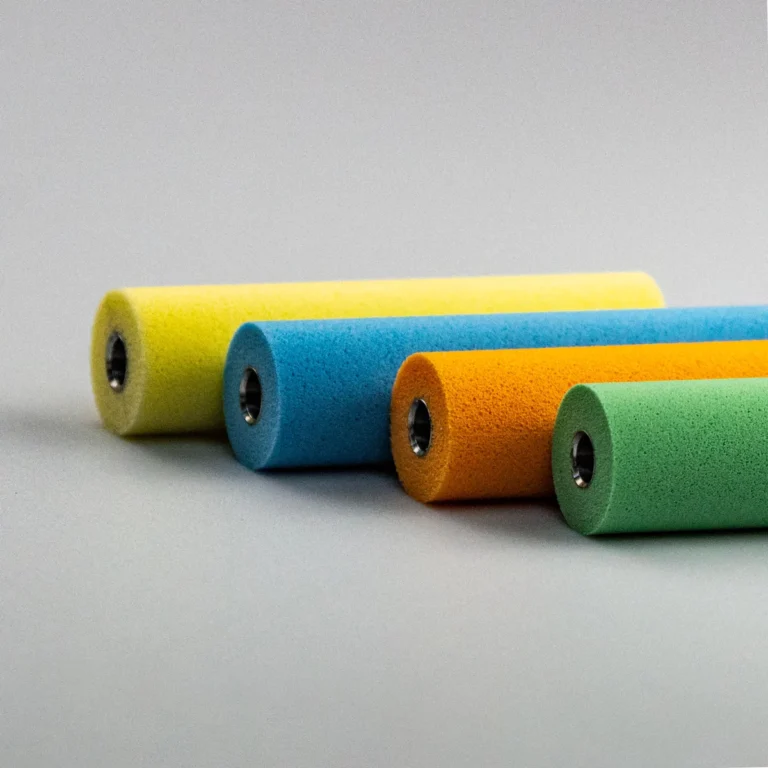
Zestaw wałków farbowych i wodnych do offsetu
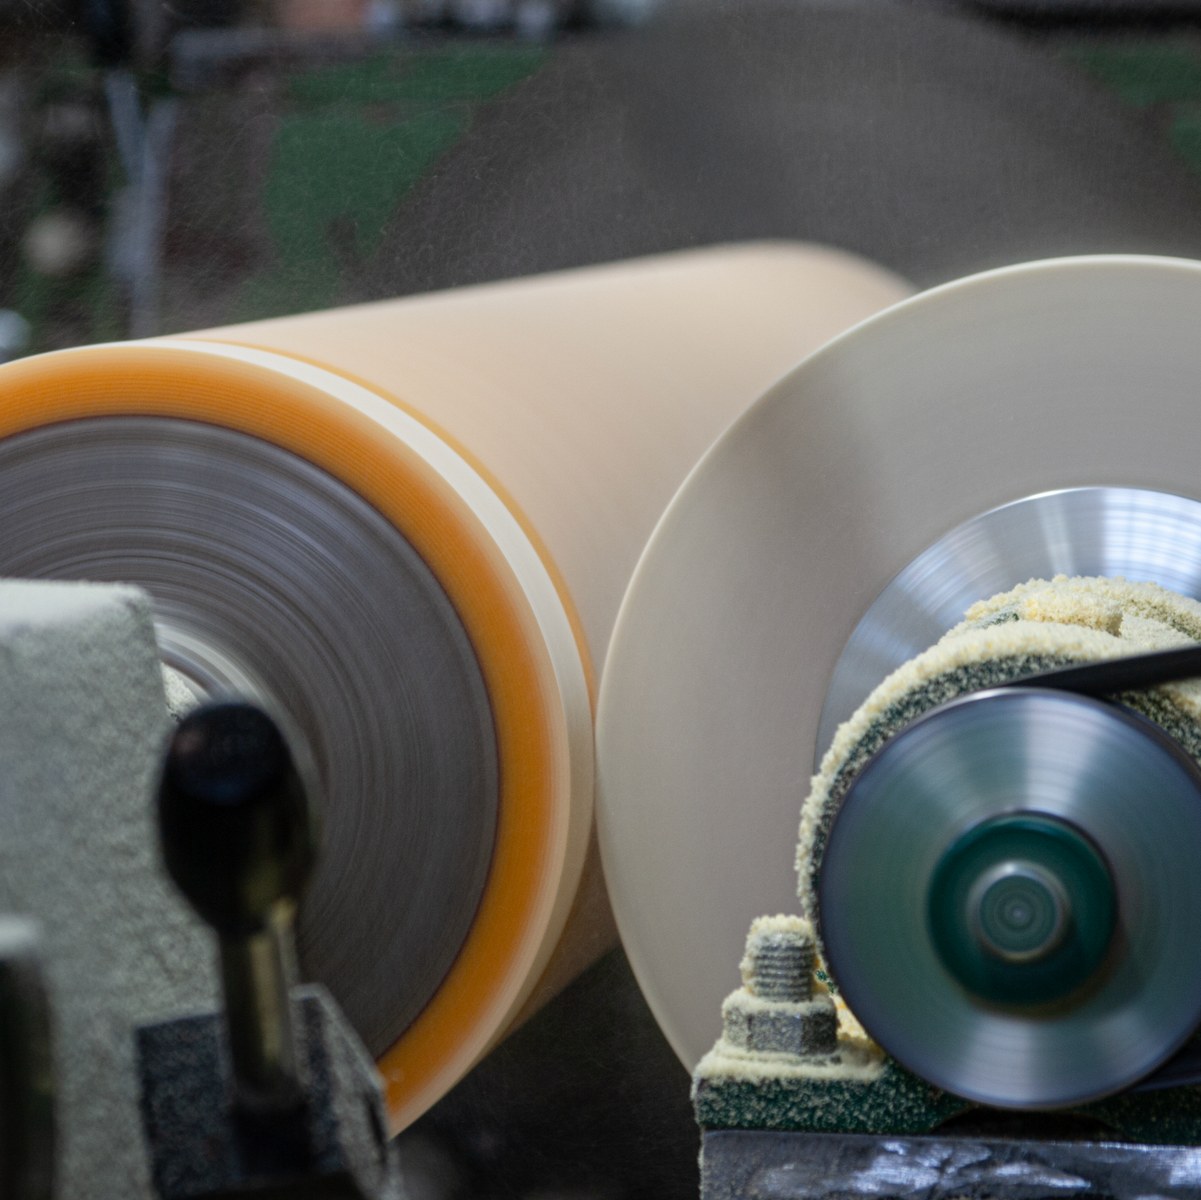
Szlifowanie mikroporowate ułatwiające transfer farby
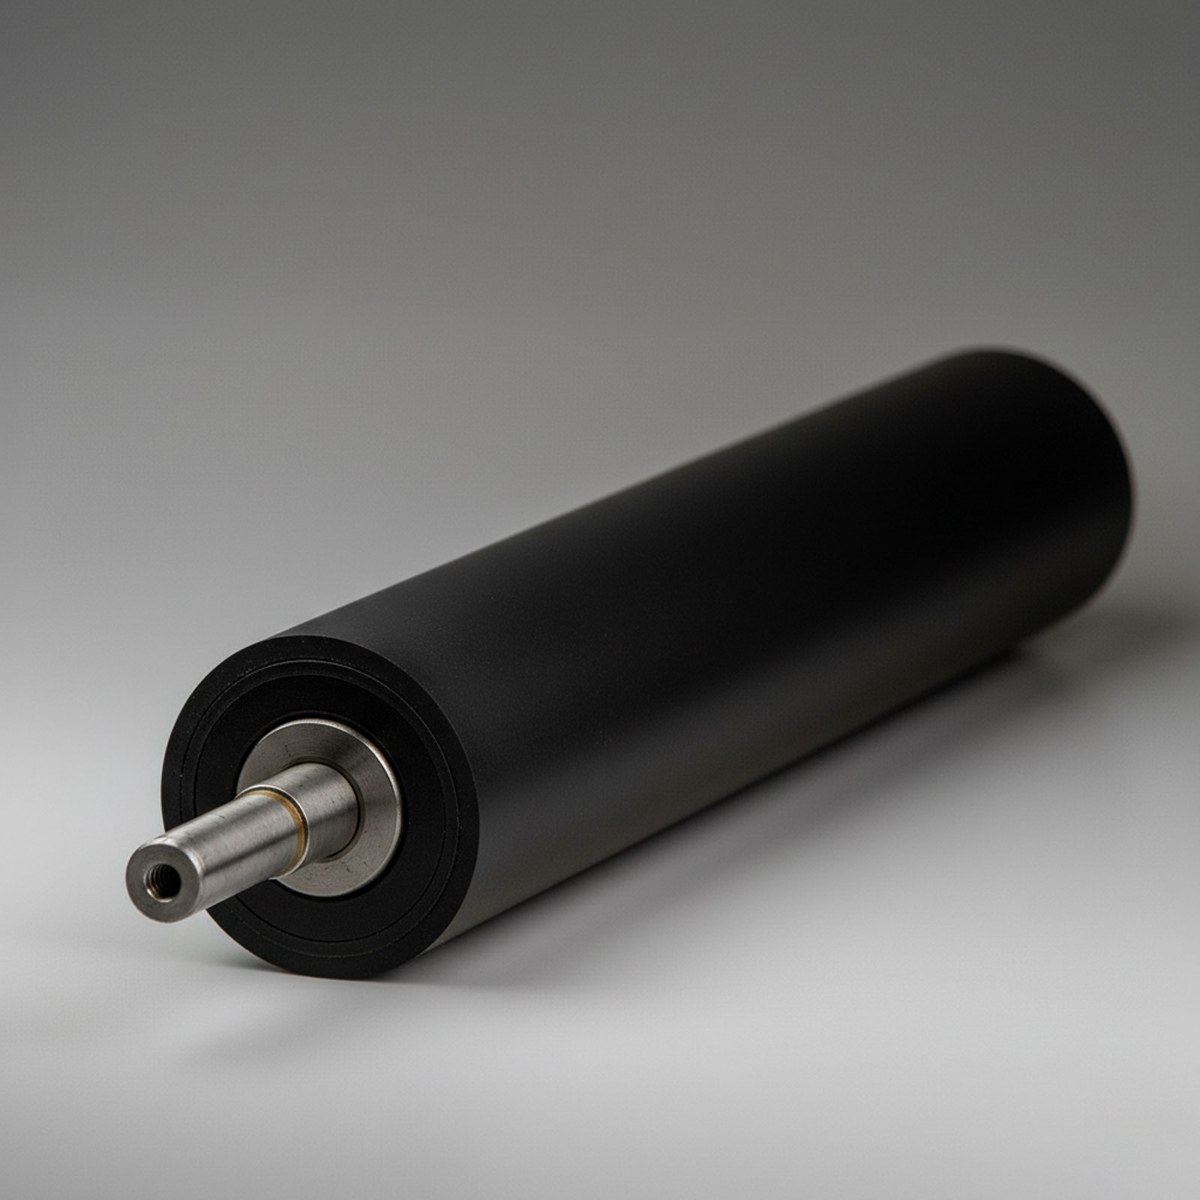
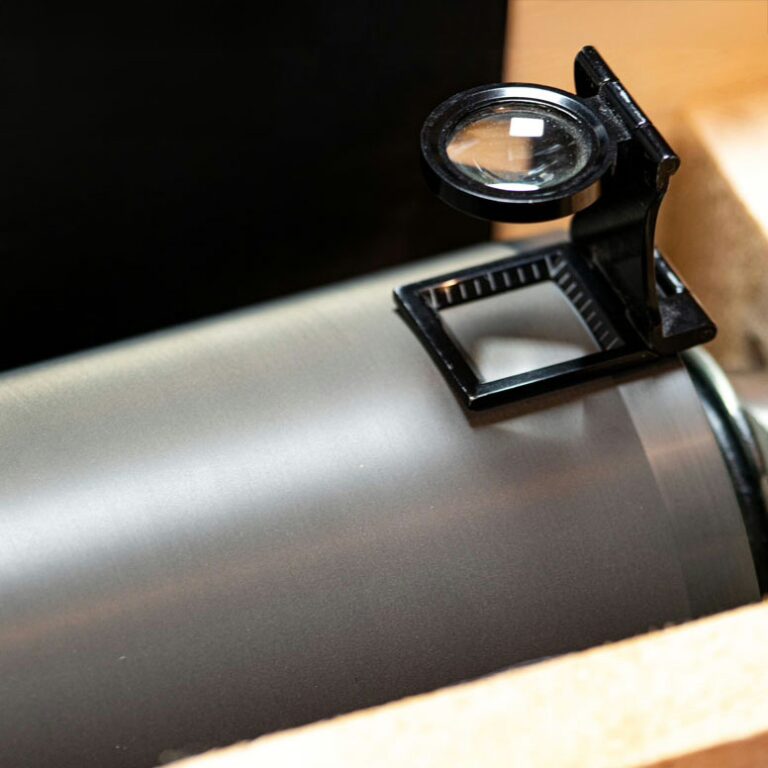
Kontrola współosiowości i czopów łożyskowych
NAJCZĘŚCIEJ ZADAWANE PYTANIA (FAQ)
Wiedza techniczna i pytania przed zamówieniem.
Jak często należy regenerować walce gumowe w maszynie offsetowej?
Zależy to od farby, prędkości i rodzaju gumowania. Walce formowe w druku arkuszowym regeneruje się zazwyczaj co 1–3 miliony odbitek lub po widocznym utwardzeniu (glazurowaniu) powłoki. Walce nabierające i docierające — nieco rzadziej, chyba że pojawiają się pasy na zadrukowywanym materiale.
Czy można poprawić twardość walca bez wymiany rdzenia?
Tak — w ramach regeneracji zdejmujemy zużytą powłokę i nakładamy nową o zadanej twardości. Rdzeń jest ponownie kontrolowany pod kątem bicia, ewentualnie wyrównywany na tokarce, a następnie pokrywany nową gumą lub PU.
POROZMAWIAJMY O TWOIM WALCU
Od rysunku do rozwiązania.
Prześlij wymiary, zdjęcia i opis warunków pracy. Ustalimy, jakie wykonanie lub zakres regeneracji odpowiada Twojemu zadaniu.