PROEXPORT / WALCE I ROLKI
Walce do szlifierek szerokotaśmowych
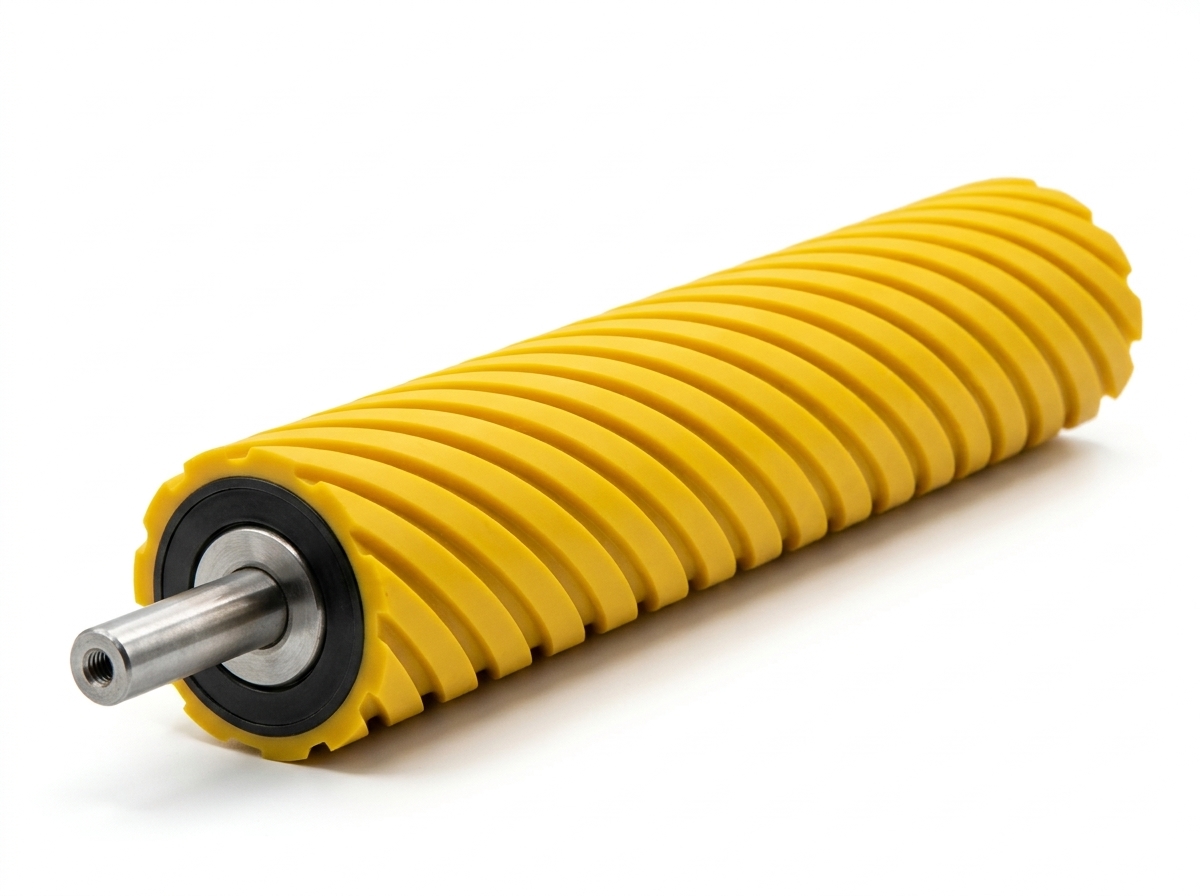
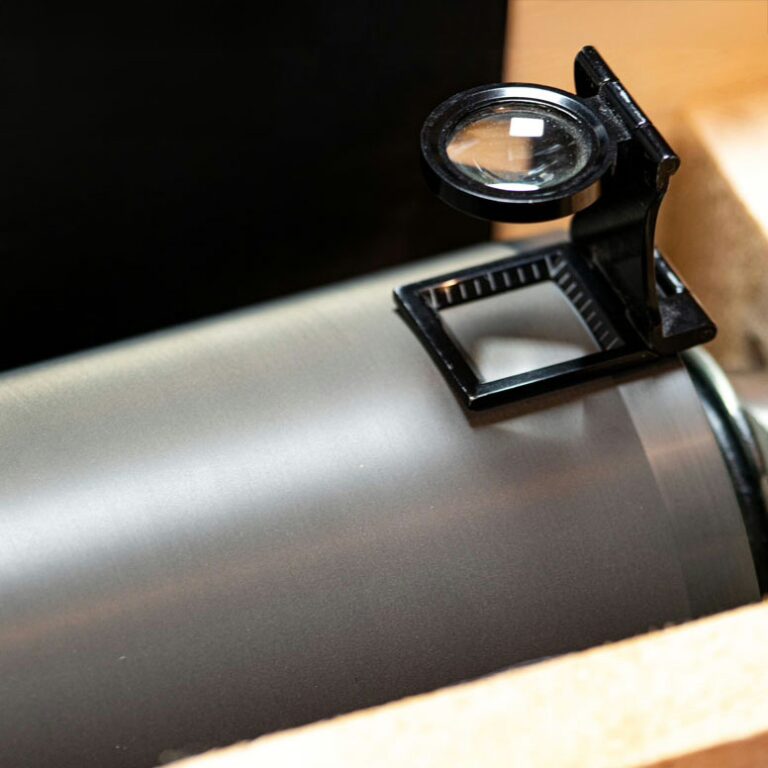
Walce do szlifierek szerokotaśmowych PROEXPORT to precyzyjne walce kontaktowe i napędowe przeznaczone do kalibrowania i szlifowania wykończeniowego płyt MDF, HDF, sklejki, forniru oraz litego drewna. Rowkowanie spiralne lub w układzie karo 1:1 zapewnia optymalne chłodzenie taśmy ściernej oraz skuteczne odprowadzanie pyłu ze strefy obróbki. Precyzyjne szlifowanie na kłach z biciem promieniowym ≤ 0,01 mm eliminuje efekt falowania i poprzecznych prążków na obrabianej powierzchni.
SPECYFIKACJA TECHNICZNA
Parametry wykonania i tolerancje robocze.
Dobieramy konstrukcję rdzenia, rodzaj powłoki elastomerowej lub metalicznej oraz wykończenie powierzchni bezpośrednio do warunków panujących w Twojej linii technologicznej.
| Parametr techniczny | Zakres wykonania / Standard PROEXPORT |
|---|---|
| Materiały powłoki | Poliuretan odlewany o wysokiej sprężystości powrotnej, guma syntetyczna NBR/EPDM odporna na temperaturę |
| Zakres twardości | 30–45 ShA (szlifowanie forniru i lakieru), 50–70 ShA (szlifowanie wygładzające), 75–90 ShA (kalibracja zgrubna) |
| Geometria nacięć (bieżnik) | Bieżnik karo 1:1, nacięcia spiralne lewo/prawo, skok i głębokość nacięć dobierane do granulacji taśmy |
| Bicie promieniowe | Precyzyjny szlif na zimno — tolerancja bicia dopasowywana indywidualnie do szerokości roboczej |
| Wyważenie dynamiczne | Dobierane indywidualnie do prędkości obwodowej taśmy w celu wygaszenia drgań (z protokołem wyważenia) |
| Wymiary robocze | Średnice od Ø 120 do Ø 450 mm, długość korpusu do 2200 mm |
| Zakres regeneracji | Wymiana powłoki PU/gumy, regeneracja czopów łożyskowych, dynamiczne wyważenie |
ROZWIĄZYWANIE PROBLEMÓW LINII
Precyzja, która eliminuje przestoje i wady wyrobu.
W PROEXPORT nie oferujemy jedynie powłok – rozwiązujemy konkretne wyzwania technologów, kierowników produkcji i działów utrzymania ruchu.
WYZWANIE PRODUKCYJNE
Problem na linii
Poprzeczne prążki i efekt falowania na fornirowanych płytach meblowych spowodowane mikrodrganiami i nierównomiernym zużyciem bieżnika starego walca kontaktowego.
ROZWIĄZANIE PROEXPORT
Wartość inżynierska
Zastosowanie walca kontaktowego z precyzyjnie szlifowaną powłoką poliuretanową o zoptymalizowanym rowkowaniu karo 1:1 oraz precyzyjnym wyważeniem dynamicznym dostosowanym do obrotów roboczych.
REZULTAT DLA ZAKŁADU
Mierzalny efekt (ROI)
Całkowita eliminacja falowania forniru, wydłużenie żywotności taśmy szlifierskiej o 40% dzięki lepszemu chłodzeniu, brak poprawek ręcznych przed lakierowaniem.
DOBÓR I KONTROLA JAKOŚCI
Co ustalamy przed realizacją zlecenia.
Każde zlecenie – nowe wykonanie lub regeneracja – realizowane jest według ściśle uzgodnionych punktów kontrolnych:
- Model i marka szlifierki szerokotaśmowej oraz pozycja agregatu (I, II czy III)
- Średnica nominalna walca i zakres regulacji wysokości agregatu szlifierskiego
- Rodzaj obrabianego materiału (drewno lite, fornir, podkłady lakiernicze) i granulacja taśmy ściernej
- Wymagana twardość w skali Shore A oraz profil nacięć bieżnika
Standardy odbioru technicznego
| Co ustalamy | Dlaczego ma znaczenie |
|---|---|
| Geometria i pasowania | Pomiary średnicy, bicia promieniowego i współosiowości czopów łożyskowych. |
| Struktura powłoki | Kontrola twardości (Shore/HV), grubości nominalnej i jednorodności bez pęcherzy. |
| Wyważenie | Kompensacja niewyważenia dynamicznego dobierana indywidualnie do prędkości roboczych maszyny (z protokołem wyważenia). |
DETALE TECHNICZNE / REALIZACJE
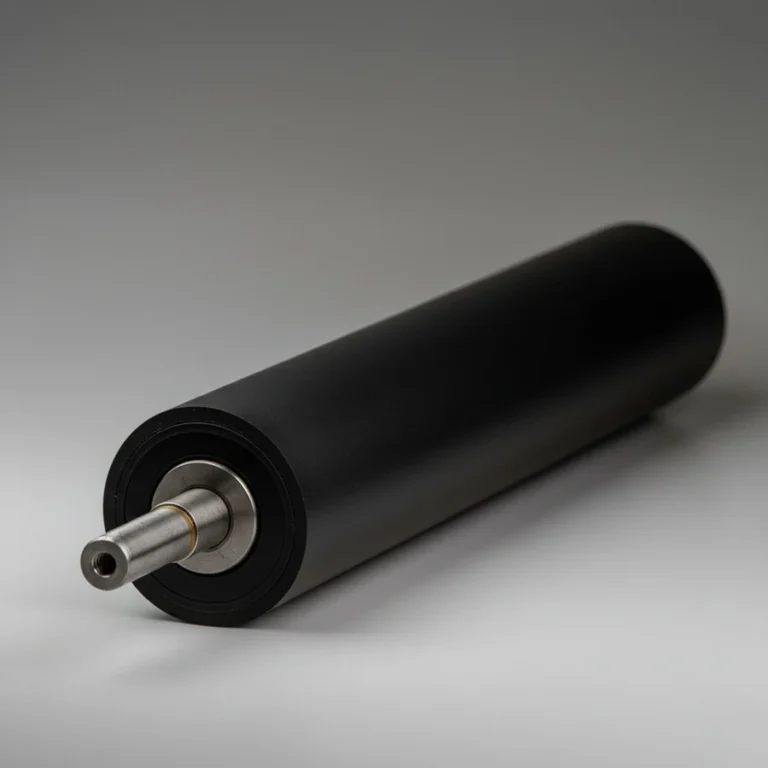
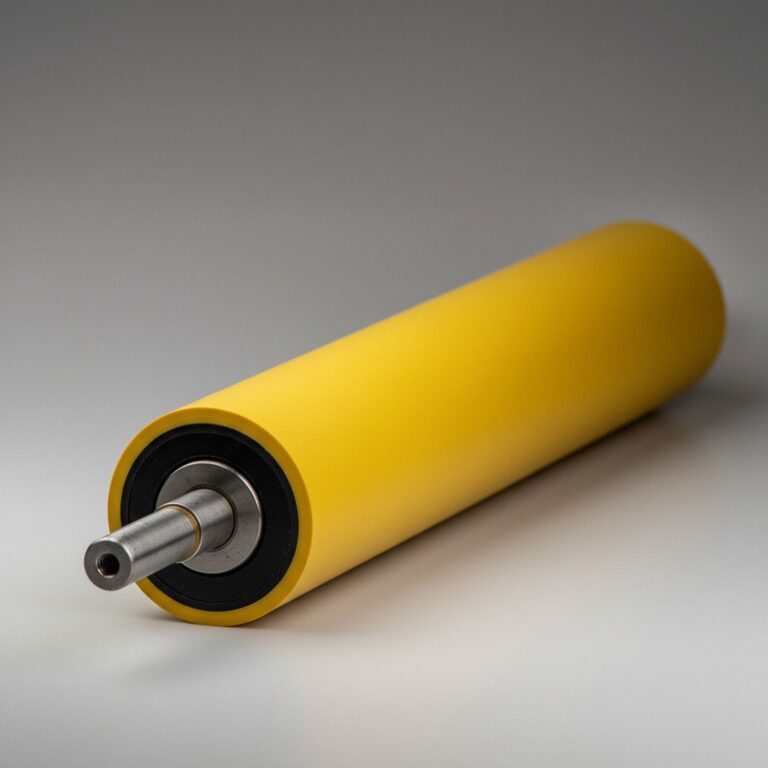
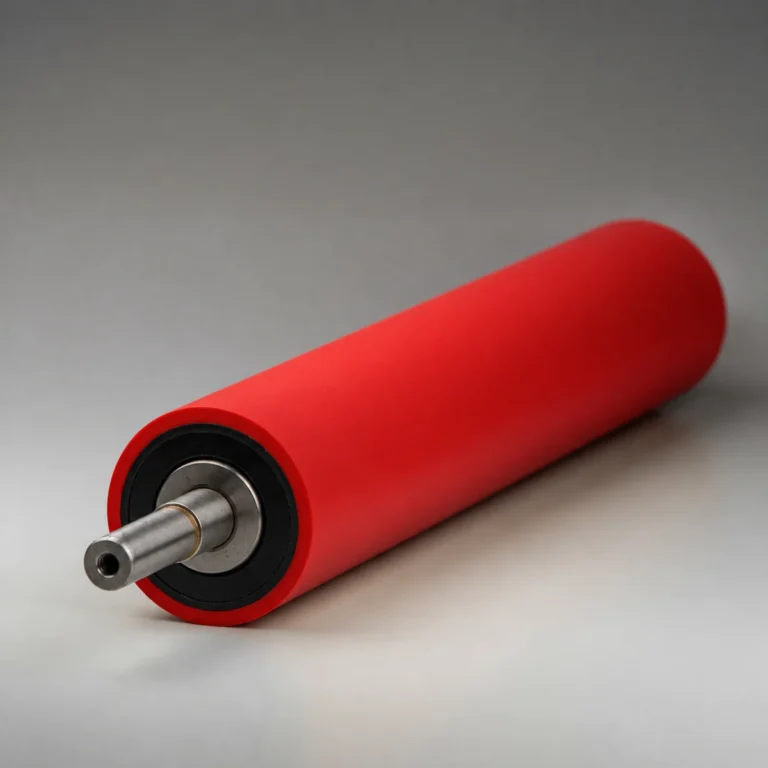
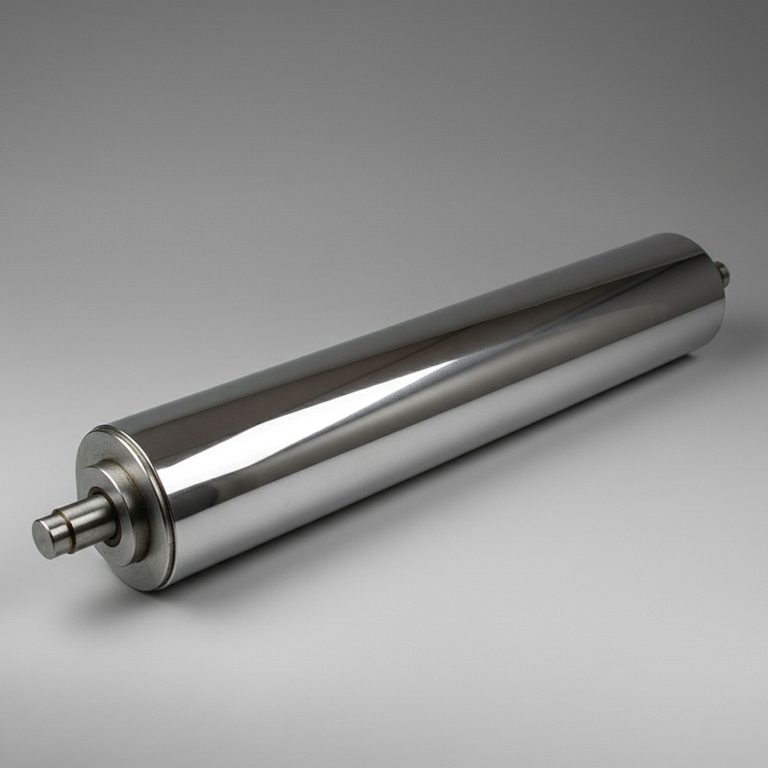
Galeria walców do szlifierek szerokotaśmowych
Geometria bieżnika karo 1:1, stabilność dynamiczna do 30 m/s i precyzyjne wyważenie.
Optymalny kąt nacięć odprowadzający pył szlifierski
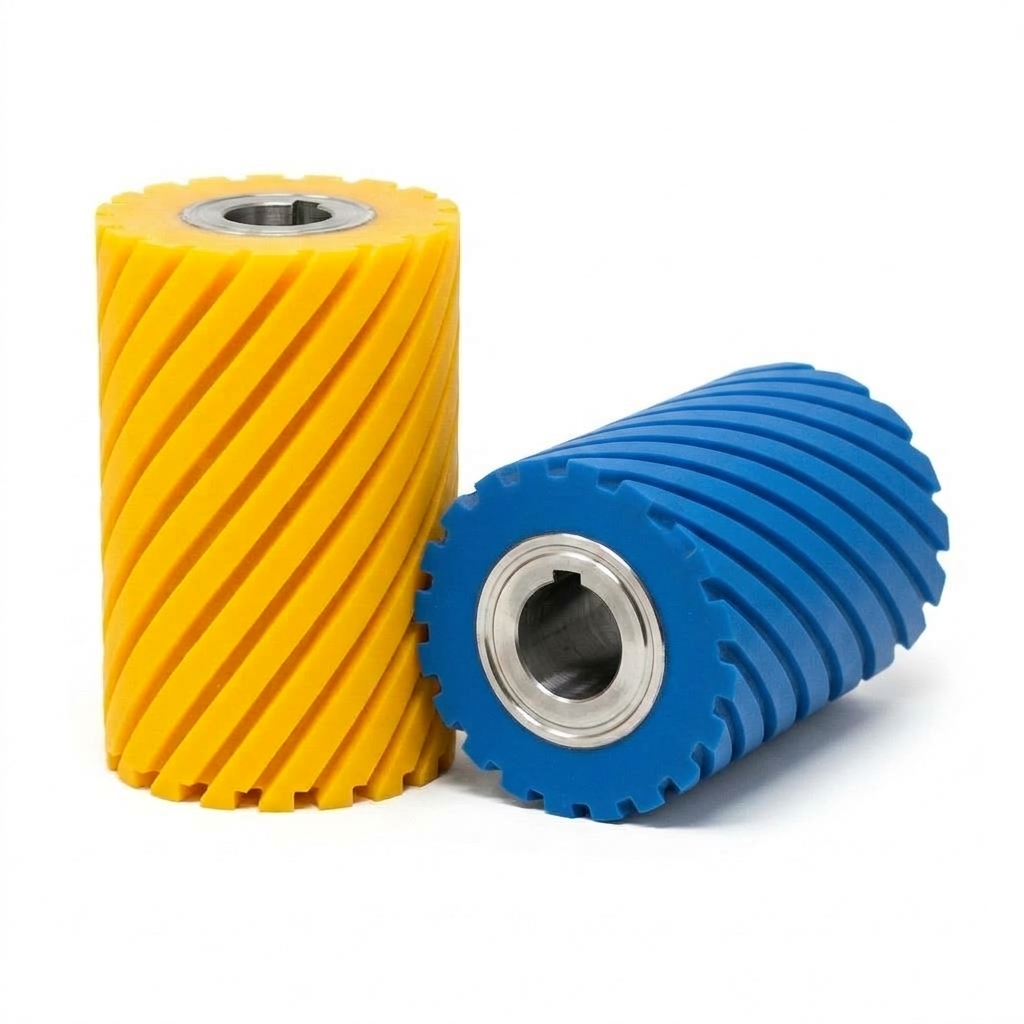
Optymalny kąt nacięć odprowadzający pył szlifierski
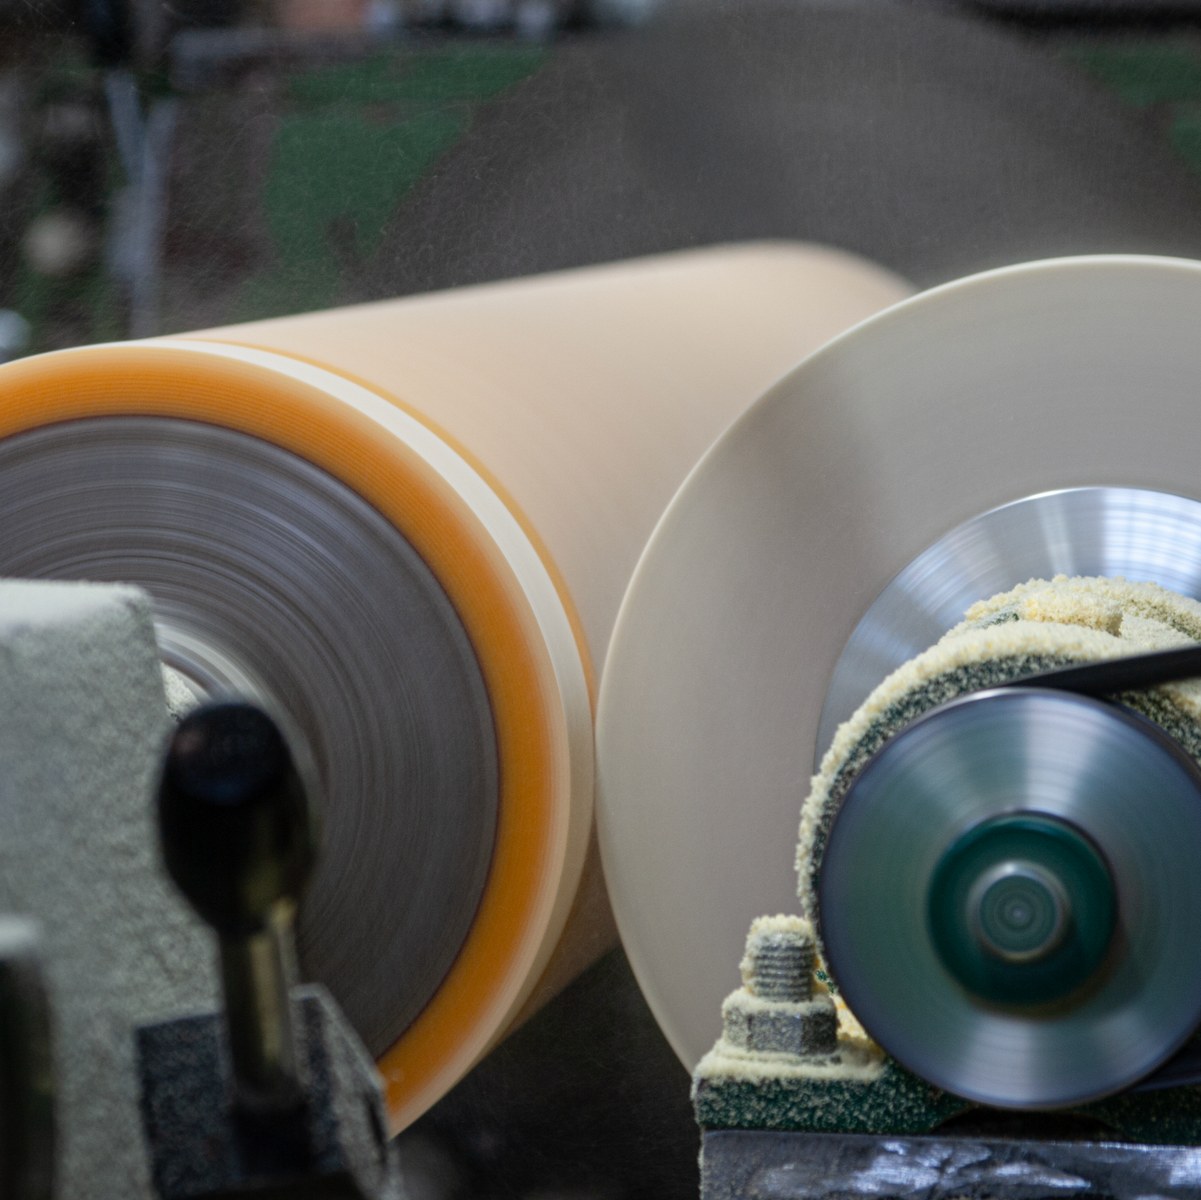
Szlifowanie na okrągło zapewniające zerowe bicie
NAJCZĘŚCIEJ ZADAWANE PYTANIA (FAQ)
Wiedza techniczna i pytania przed zamówieniem.
Jak dobrać twardość walca kontaktowego do szlifowania?
Do kalibrowania płyt i agresywnego zbierania naddatku stosuje się walce twarde (75–90 Shore A), najczęściej ze spiralnym rowkowaniem. Do szlifowania pośredniego i wygładzania optymalna jest twardość 55–65 Shore A, natomiast do delikatnego szlifowania fornirów i lakieru podkładowego stosujemy walce miękkie (30–45 Shore A) z gęstym bieżnikiem karo.
Dlaczego rowkowanie walca szlifierskiego ma tak duże znaczenie?
Rowki spiralne i w układzie karo pełnią dwie kluczowe funkcje: tłoczą powietrze chłodzące taśmę ścierną oraz tworzą przestrzeń na pył szlifierski. Zmniejsza to temperaturę w strefie skrawania, zapobiega zapychaniu się taśmy żywicą i eliminuje przypalenia obrabianego drewna.
Czy możliwa jest regeneracja walca z naprawą czopów?
Tak. W ramach regeneracji zdejmujemy zniszczoną powłokę, sprawdzamy współosiowość rdzenia, w razie potrzeby regenerujemy czopy łożyskowe, nakładamy nowy poliuretan lub gumę, nacinamy bieżnik i wyważamy walec dynamicznie.
POROZMAWIAJMY O TWOIM WALCU
Od rysunku do rozwiązania.
Prześlij wymiary, zdjęcia i opis warunków pracy. Ustalimy, jakie wykonanie lub zakres regeneracji odpowiada Twojemu zadaniu.