PROEXPORT / RŪPNIECISKIE VELTŅI
Cietie hromēti rūpnieciskie veltņi | PROEXPORT
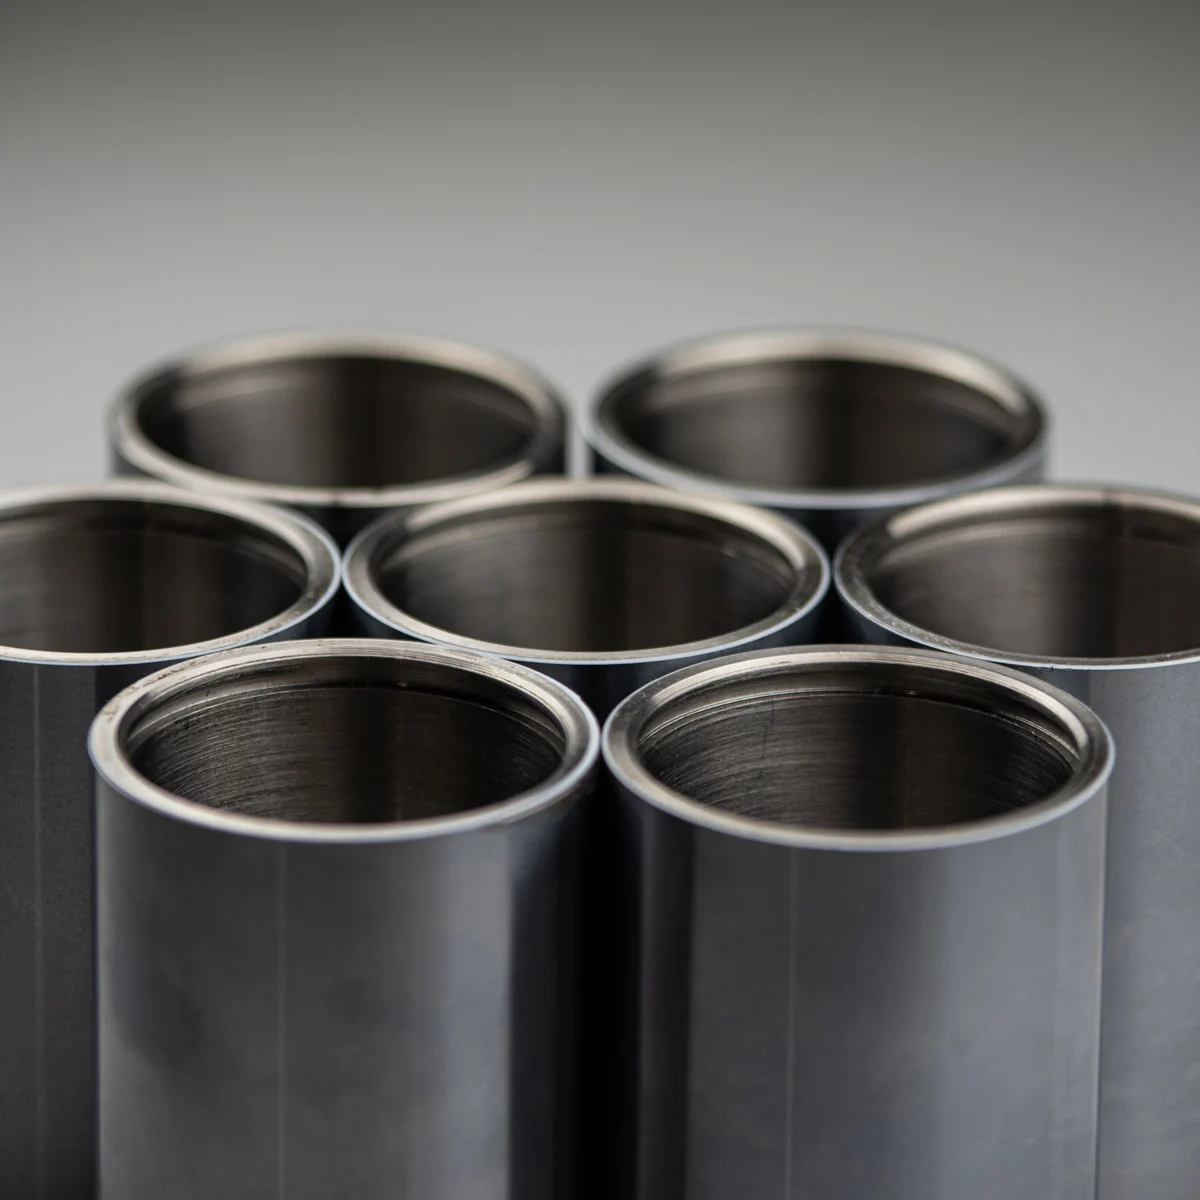
PROEXPORT cietie hromētie rullīši ir precīzi slīpēti un galvaniski cieti hromēti komponenti, kas izstrādāti ātrgaitas tīkla apstrādei, kalandrēšanai, reljefam un pārveidošanai. Ar virsmas cietību, kas sasniedz 65 līdz 70 HRC (950 līdz 1100 HV) un spoguļa superapdari līdz Ra 0,02 µm, tie garantē bezskrāpējumu saskari ar produktu, zemu berzi un ilgstošu izturību pret koroziju.
TEHNISKĀS SPECIFIKĀCIJAS
Ražošanas parametri un darbības pielaides
Mēs pieskaņojam kodola konstrukciju, elastomēra savienojumu vai metāla pārklājumu un virsmas apdari tieši jūsu līnijas darbības apstākļiem.
| Tehniskais parametrs | Specifikācija / PROEXPORT standarts |
|---|---|
| Virsmas cietība | 65–70 HRC (950–1100 HV) |
| Hroma slāņa biezums | 20 līdz 120 µm (pielāgots slāņa biezums līdz 250 µm pēc pieprasījuma) |
| Virsmas raupjums | Ra 0,02 µm (spogulis / superfinish) līdz Ra 0,4 µm (matēta apdare) |
| Maksimālie izmēri | Diametrs līdz Ø1200 mm, mucas garums līdz 5000 mm |
| Ģeometriskā precizitāte | Cilindrisms un radiālais izskrējiens < 0,01 mm visā garumā |
| Pamata modeļi | Viena apvalka vai dubultā apvalka iekšējais apvalks šķidruma sildīšanai/dzesēšanai |
LĪNIJAS PROBLĒMU RISINĀŠANA (PWE)
Precizitāte, kas novērš līnijas dīkstāves un tīmekļa defektus
Uzņēmumā PROEXPORT mēs ne tikai piegādājam pārklājumus — mēs risinām specifiskus inženiertehniskos izaicinājumus rūpnīcu tehnologiem un apkopes vadītājiem.
RAŽOŠANAS IZAICINĀJUMS
Līnijas problēma
Virsmas mikroskrāpējumi, skrāpējumi no asmeņiem un korozijas marķējumi uz jutīgas optiskās folijas un papīra auduma.
PROEXPORT RISINĀJUMS
Inženiertehniskais risinājums
Mikroplaisu cietā hroma galvanizācija ar kontrolētu plaisu blīvumu, kam seko daudzpakāpju dimanta pastas superfinishing.
AUGU ROI REZULTĀTS
Izmērāms efekts
Nevainojama virsmas reprodukcija, samazināts griezēja asmens nodilums un pagarināts veltņa kalpošanas laiks bez sliežu ceļa defektu atzīmēm.
IZVĒLE UN KVALITĀTES KONTROLE
Pirmsražošanas specifikācija un kvalitātes pārbaude
Katrs projekts – jauna izgatavošana vai atjaunošana – tiek izpildīts saskaņā ar stingri noteiktiem pārbaudes punktiem:
- Slāņa biezuma pārbaude, izmantojot magnētiskās indukcijas / virpuļstrāvas mērītājus.
- Mikrocietības pārbaude pēc Vickers (HV 0,1 / HV 0,5).
- Kontaktirbuļa profilometra Ra, Rz un Rmax raupjuma parametru mērīšana.
- Kopējā indikatora rādījuma (TIR) nobraukuma pārbaude precizitātes pārbaudes centros.
Tehniskās pieņemšanas standarti
| Pārbaudes izmērs | Tehniskā nozīme |
|---|---|
| Ģeometrija & Pielaides | Diametra kalibrēšana, radiālais/aksiālais izskrējiens un gultņu tapu koncentriskums. |
| Pārklājuma struktūra | Durometra Shore/HV pārbaude, nominālais biezums un nulles porainības savienošana. |
| Dinamiskā balansēšana | Atlikušā nelīdzsvarotības kompensācija ISO 1940 G 2.5 vai G 6.3 pakāpē. |
BIEŽI UZDOTIE JAUTĀJUMI (BUJ)
Bieži uzdotie jautājumi (FAQ)
Kādu virsmas raupjumu Ra var sasniegt uz cietajiem hroma veltņiem?
Izmantojot dimanta lentes superapdari, mēs regulāri sasniedzam Ra līdz 0,02 µm (spoguļa apdare), kā arī kontrolējamu satīna vai matētu apdari pēc pieprasījuma.
Vai bojātos vai nolietotos hromētos rullīšus var atjaunot?
Jā. Atjaunošanas process ietver vecā hroma ķīmisko noņemšanu, mehānisko serdes defektu novēršanu, pamatnes precīzo slīpēšanu, atkārtotu hromēšanu un galīgo superapdari.
PROEXPORT / RŪPNIECISKIE VELTŅI
No tehniskā rasējuma līdz ražošanas gatavam risinājumam.
Iesniedziet izmērus, fotoattēlus un darbības nosacījumus. Mēs noteiksim optimālo ražošanas vai atjaunošanas apjomu.