PROEXPORT / RŪPNIECISKIE VELTŅI
Keramikas Anilox veltņi un piedurknes | PROEXPORT
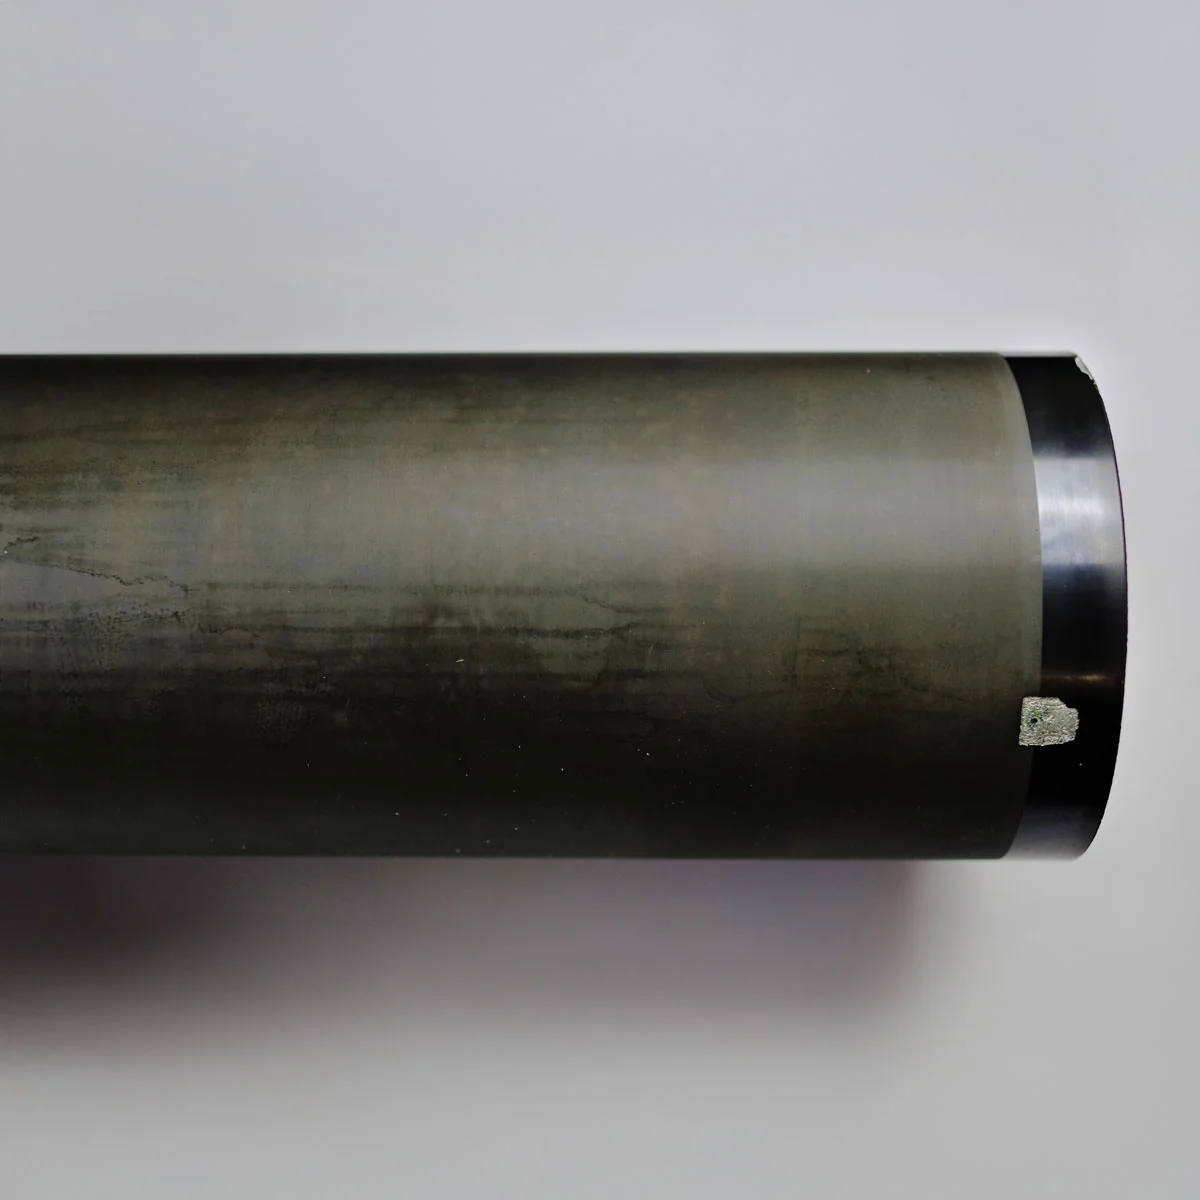
PROEXPORT keramikas aniloksa rullīši un uzmavas ir augstas precizitātes dozēšanas ruļļi, kas izstrādāti fleksogrāfiskai drukāšanai, lakošanai un dziļspiedes pārklājuma vienībām. Izmantojot plazmas izsmidzināšanas hroma oksīda keramikas pārklājumus, kas iegravēti ar īpaši īsu impulsu šķiedru lāzertehnoloģiju, mūsu aniloksa ruļļi garantē konsekventu tintes plēves pārnesi, augstu līniju ekrāna izšķirtspēju un bez piepūles tīrāmu.
TEHNISKĀS SPECIFIKĀCIJAS
Ražošanas parametri un darbības pielaides
Mēs pieskaņojam kodola konstrukciju, elastomēra savienojumu vai metāla pārklājumu un virsmas apdari tieši jūsu līnijas darbības apstākļiem.
| Tehniskais parametrs | Specifikācija / PROEXPORT standarts |
|---|---|
| Substrāta kodols | Precīza tērauda, alumīnija caurules vai viegla kompozītmateriāla izplešanās uzmava |
| Keramikas pārklājums | Ar plazmu izsmidzināts Cr2O3 (hroma oksīds) ar mikrocietību > 1300 HV |
| Lāzergravēšana | Augstas izšķirtspējas daudzstaru šķiedru lāzergravēšana (60° sešstūra, trīsspirālveida, iegarenas, kanālu šūnas) |
| Ekrāna izšķirtspēja | 40–600 rindiņas/cm (100–1500 LPI) |
| Šūnu apjoms (BCM) | 1,5 līdz 40 cm³/m² (kalibrēts tilpuma mērījums) |
| Ģeometriskā precizitāte | Kopējais radiālais izskrējiens < 0,005 mm; dinamiskā balansēšana ISO 1940 G1.0 |
LĪNIJAS PROBLĒMU RISINĀŠANA (PWE)
Precizitāte, kas novērš līnijas dīkstāves un tīmekļa defektus
Uzņēmumā PROEXPORT mēs ne tikai piegādājam pārklājumus — mēs risinām specifiskus inženiertehniskos izaicinājumus rūpnīcu tehnologiem un apkopes vadītājiem.
RAŽOŠANAS IZAICINĀJUMS
Līnijas problēma
Nekonsekvents tintes blīvums, šūnu aizsērēšana un priekšlaicīga ārsta asmeņu skrāpēšana platā tīkla fleksogrāfiskā iepakojuma sērijās.
PROEXPORT RISINĀJUMS
Inženiertehniskais risinājums
Īpaši blīvs keramikas pārklājums ar šķiedru lāzeru veidotu šūnu ģeometriju un mikropulētām šūnu sieniņām, kas atvieglo pilnīgu tintes izvadīšanu.
AUGU ROI REZULTĀTS
Izmērāms efekts
Paredzams, atkārtojams krāsu blīvums, samazināts tintes atkritumi, mazāks ārsta asmeņu nodilums un ātrāki mazgāšanas cikli.
IZVĒLE UN KVALITĀTES KONTROLE
Pirmsražošanas specifikācija un kvalitātes pārbaude
Katrs projekts – jauna izgatavošana vai atjaunošana – tiek izpildīts saskaņā ar stingri noteiktiem pārbaudes punktiem:
- 3D interferometriskā mikroskopa šūnu dziļuma, atvēruma un BCM tilpuma analīze.
- Līnijas ekrāna skaits (LPI/Lcm) un šūnu leņķa pārbaude.
- Kopējā indikatora nolasījuma (TIR) nolaišanās un koncentriskuma mērīšana.
- Keramikas virsmas mikrocietības un poru blīvējuma pārbaude.
Tehniskās pieņemšanas standarti
| Pārbaudes izmērs | Tehniskā nozīme |
|---|---|
| Ģeometrija & Pielaides | Diametra kalibrēšana, radiālais/aksiālais izskrējiens un gultņu tapu koncentriskums. |
| Pārklājuma struktūra | Durometra Shore/HV pārbaude, nominālais biezums un nulles porainības savienošana. |
| Dinamiskā balansēšana | Atlikušā nelīdzsvarotības kompensācija ISO 1940 G 2.5 vai G 6.3 pakāpē. |
BIEŽI UZDOTIE JAUTĀJUMI (BUJ)
Bieži uzdotie jautājumi (FAQ)
Kā tiek pārbaudīts aniloksa šūnu tilpums (BCM)?
Mēs pārbaudām un dokumentējam šūnu tilpumu, izmantojot precīzu 3D baltās gaismas interferometriju un optiskos mikroskopus, nodrošinot pilnīgu kalibrēšanas sertifikātu katram veltnim.
Kādi tīrīšanas protokoli ir ieteicami keramikas aniloksa veltņiem?
Mēs iesakām regulāru ultraskaņas tīrīšanu vai specializētus ķīmiskos mazgāšanas risinājumus. Jāizvairās no spēcīgas mehāniskas skrāpēšanas vai agresīviem skābiem tīrīšanas līdzekļiem, lai novērstu šūnu sienas bojājumus.
PROEXPORT / RŪPNIECISKIE VELTŅI
No tehniskā rasējuma līdz ražošanas gatavam risinājumam.
Iesniedziet izmērus, fotoattēlus un darbības nosacījumus. Mēs noteiksim optimālo ražošanas vai atjaunošanas apjomu.