PROEXPORT / WALCE I ROLKI
Walce dla przemysłu papierniczego i tektury
Walce dla przemysłu papierniczego i tektury PROEXPORT obejmują elementy robocze do sekcji prasujących maszyn papierniczych, głowic powlekających, kalandrów, korugatorów i produkcji papieru kraft. Twarda guma ebonit stosowana jest w sekcjach prasujących, poliuretan w walcach dociskowych korygatora, EPDM w stosach kalandra, a chrom w prętach powlekających. Walce pracują w temperaturach do 150°C przy nacisku liniowym do 200 kN/m i podlegają wyważaniu dynamicznemu dostosowanemu do prędkości roboczej — zapewnia to wysoką stabilność procesu i redukcję drgań wstęgi przy wysokich prędkościach maszyny papierniczej.
SPECYFIKACJA TECHNICZNA
Parametry wykonania i tolerancje robocze.
Dobieramy konstrukcję rdzenia, rodzaj powłoki elastomerowej lub metalicznej oraz wykończenie powierzchni bezpośrednio do warunków panujących w Twojej linii technologicznej.
| Parametr techniczny | Zakres wykonania / Standard PROEXPORT |
|---|---|
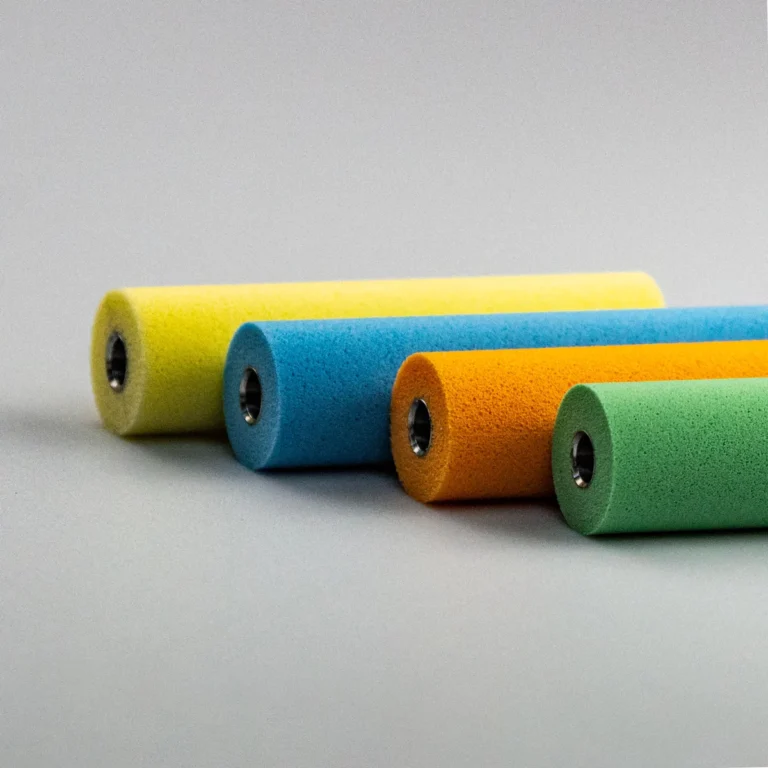
| Materiały powłoki | Twarda guma (ebonit) do sekcji prasujących, poliuretan do walców dociskowych korygatora, EPDM do kalandrów, chrom do prętów powlekających |
| Temperatura pracy | Do 150°C w sekcji prasującej (EPDM i twardy PU), do 220°C w kalandrach z walcami termicznymi |
| Nacisk liniowy | Do 200 kN/m w kalandrach — dobór twardości Shore A wg profilu nacisku w szczelinie |
| Wyważenie dynamiczne | Wyważenie dynamiczne dobierane pod obroty robocze sekcji maszyny (z protokołem wyważenia) |
| Zakres wymiarów | Średnice Ø 50–800 mm, długości do 5000 mm |
| Tolerancja geometryczna | Tolerancje cylindryczności i bicia czopów ustalane indywidualnie na podstawie rysunku konstrukcyjnego |
ROZWIĄZYWANIE PROBLEMÓW LINII
Precyzja, która eliminuje przestoje i wady wyrobu.
W PROEXPORT nie oferujemy jedynie powłok – rozwiązujemy konkretne wyzwania technologów, kierowników produkcji i działów utrzymania ruchu.
WYZWANIE PRODUKCYJNE
Problem na linii
Nierównomierny profil wilgotności wstęgi papierowej w sekcji prasującej powodujący zerwania wstęgi i zmienność grubości papieru (caliper variation).
ROZWIĄZANIE PROEXPORT
Wartość inżynierska
Precyzyjnie szlifowany walec prasujący z profilem twardości Shore A dopasowanym do rozkładu nacisku w szczelinie — twardszy rdzeń, nieco miększe krawędzie kompensują ugięcie wału pod pełnym obciążeniem.
REZULTAT DLA ZAKŁADU
Mierzalny efekt (ROI)
Jednolitość wilgotności wstęgi ±0,5%, redukcja zerwań wstęgi o 30%, zmniejszenie zużycia energii w sekcji suszenia o 8% dzięki lepszemu odwodnieniu mechanicznemu.
DOBÓR I KONTROLA JAKOŚCI
Co ustalamy przed realizacją zlecenia.
Każde zlecenie – nowe wykonanie lub regeneracja – realizowane jest według ściśle uzgodnionych punktów kontrolnych:
- Typ maszyny papierniczej, sekcja (prasująca, kalandrowa, powlekająca) i prędkość robocza (m/min)
- Nacisk liniowy w szczelinie (kN/m), temperatura pracy i rodzaj papieru lub tektury
- Wymiary walca (średnica, długość) oraz wymagana klasa wyważenia dynamicznego
Standardy odbioru technicznego
| Co ustalamy | Dlaczego ma znaczenie |
|---|---|
| Geometria i pasowania | Pomiary średnicy, bicia promieniowego i współosiowości czopów łożyskowych. |
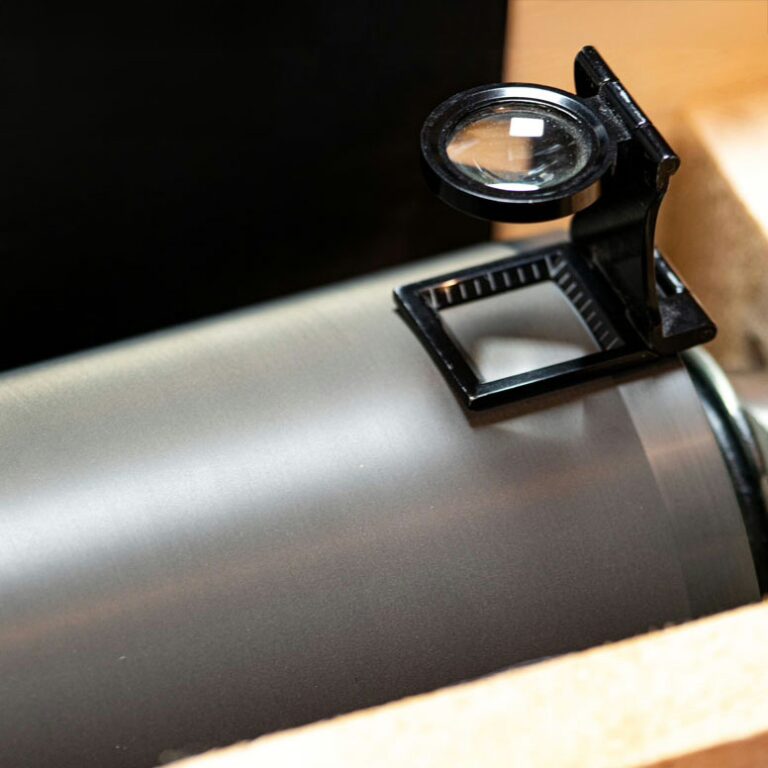
| Struktura powłoki | Kontrola twardości (Shore/HV), grubości nominalnej i jednorodności bez pęcherzy. |
| Wyważenie | Kompensacja niewyważenia dynamicznego dobierana indywidualnie do prędkości roboczych maszyny (z protokołem wyważenia). |
DETALE TECHNICZNE / REALIZACJE
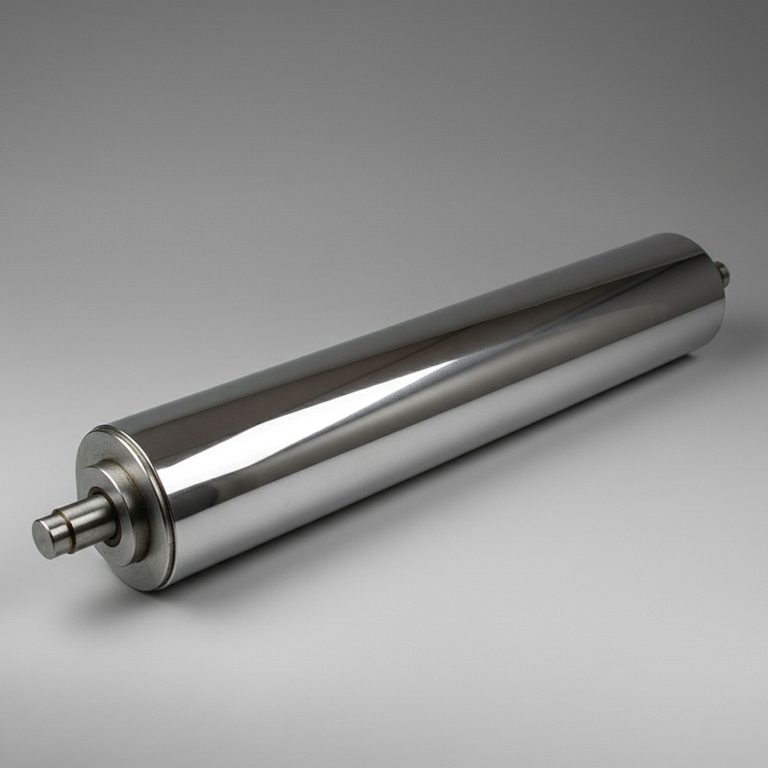
Galeria walców dla papierni i przetwórstwa tektury
Precyzyjne wyważenie dynamiczne, wysoki docisk liniowy i odporność na ścieranie masą papierniczą.
Wyposażenie linii przetwórstwa papieru i tektury
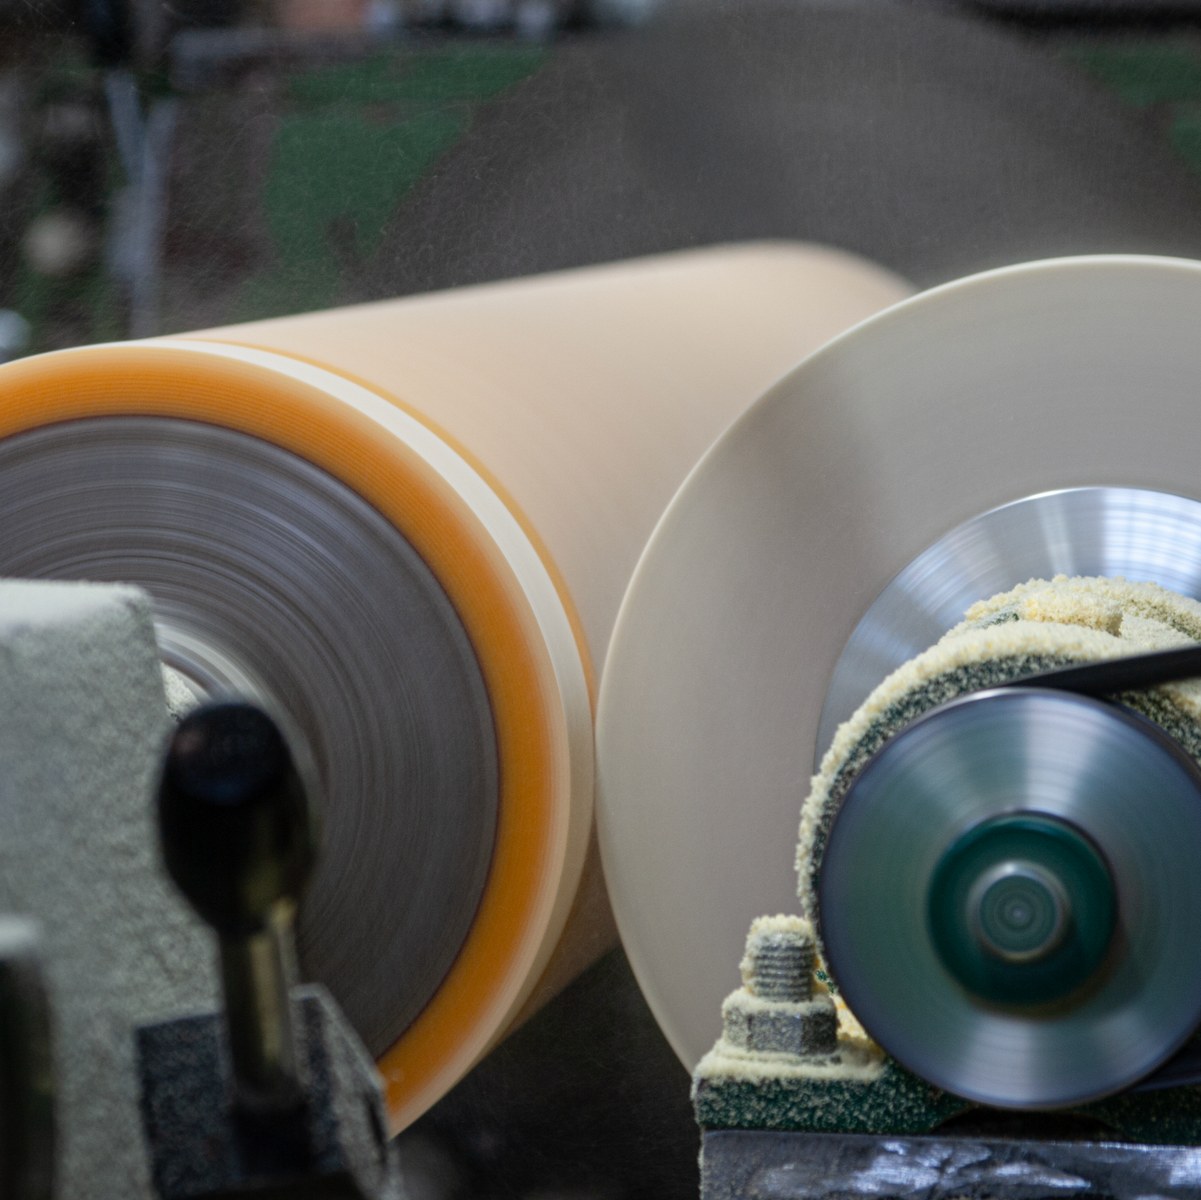
Szlifowanie koronowe kompensujące ugięcie wału
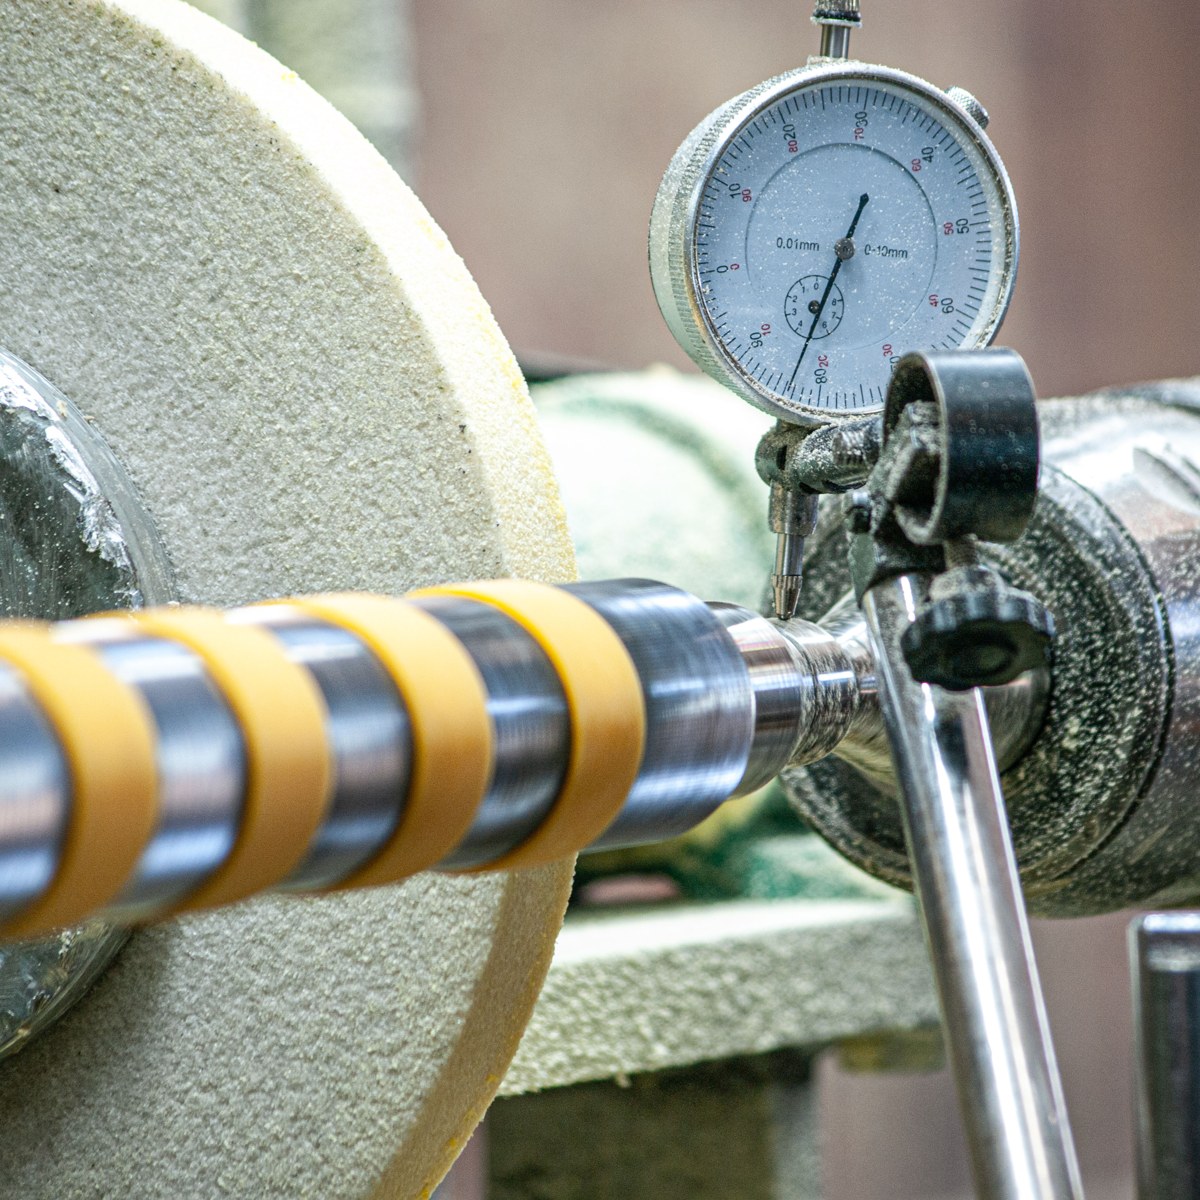
Dynamiczne wyważanie wałów o długości do 5000 mm
NAJCZĘŚCIEJ ZADAWANE PYTANIA (FAQ)
Wiedza techniczna i pytania przed zamówieniem.
Jaką twardość stosuje się w sekcji prasującej maszyny papierniczej?
Walce sekcji prasującej wykonuje się typowo z mieszanek NR/SBR o twardości 40–60 Shore A dla pozycji miękkich szczelin oraz 70–85 Shore A dla walców ssących (suction press). Dokładna mieszanka dobierana jest na podstawie nacisku w szczelinie, temperatury pracy i gatunku produkowanego papieru — przekazujemy karty doboru dla każdego walca.
Jak radzicie sobie z dużymi średnicami i długościami?
Koordynujemy produkcję w zakładach partnerskich wyposażonych w tokarki CNC o prześwicie 800 mm i odległości kłów do 6000 mm. Po nałożeniu i szlifowaniu powłoki walce są wyważane dynamicznie na własnych maszynach balansujących z protokołem pomiarowym — gotowy walec trafia do klienta z protokołem wyważenia i bicia.
POROZMAWIAJMY O TWOIM WALCU
Od rysunku do rozwiązania.
Prześlij wymiary, zdjęcia i opis warunków pracy. Ustalimy, jakie wykonanie lub zakres regeneracji odpowiada Twojemu zadaniu.