PROEXPORT / WIEDZA TECHNICZNA
Jak dobrać materiał powłoki na walec przemysłowy?
Dobór elastomeru, poliuretanu lub powłoki twardej wymaga równoczesnej analizy czterech filarów: profilu obciążeń mechanicznych, kontaktu chemicznego, temperatury oraz dynamiki obrotowej.
WIEDZA I PRAKTYKA
Cztery filary analizy inżynierskiej
Prawidłowy dobór powłoki walca przemysłowego nie może opierać się na samym powieleniu twardości ze starego rysunku. Doświadczenie serwisowe PROEXPORT pokazuje, że trwała powłoka musi spełniać równocześnie cztery kryteria eksploatacyjne:
1. Profil obciążenia mechanicznego: nacisk liniowy (N/mm), ugięcie w strefie kontaktu (nip), prędkość obwodowa oraz ryzyko nacinania ostrymi krawędziami lub kontaktu z cząstkami ściernymi.
2. Środowisko chemiczne i cykl mycia: ciągły kontakt z medium procesowym (kleje, lakiery, farby, oleje) oraz krótki, lecz często bardziej agresywny kontakt ze zmywaczami i rozpuszczalnikami technicznymi.
3. Termika i histereza materiałowa: rzeczywista temperatura na powierzchni walca, z uwzględnieniem ciepła tarcia i samonagrzewania powłoki przy ciągłym odkształcaniu sprężystym.
4. Wymagania topografii powierzchni: twardość robocza (Shore A, Shore D, Vickers HV), chropowatość Ra (od lustrzanej Ra < 0,08 µm po szlif matowy) oraz geometria nacięć i rowków funkcyjnych.
WIEDZA I PRAKTYKA
Matryca doboru materiału pod proces przemysłowy
| Proces / Zastosowanie | Rekomendowana powłoka PROEXPORT | Kluczowe uzasadnienie inżynierskie |
|---|---|---|
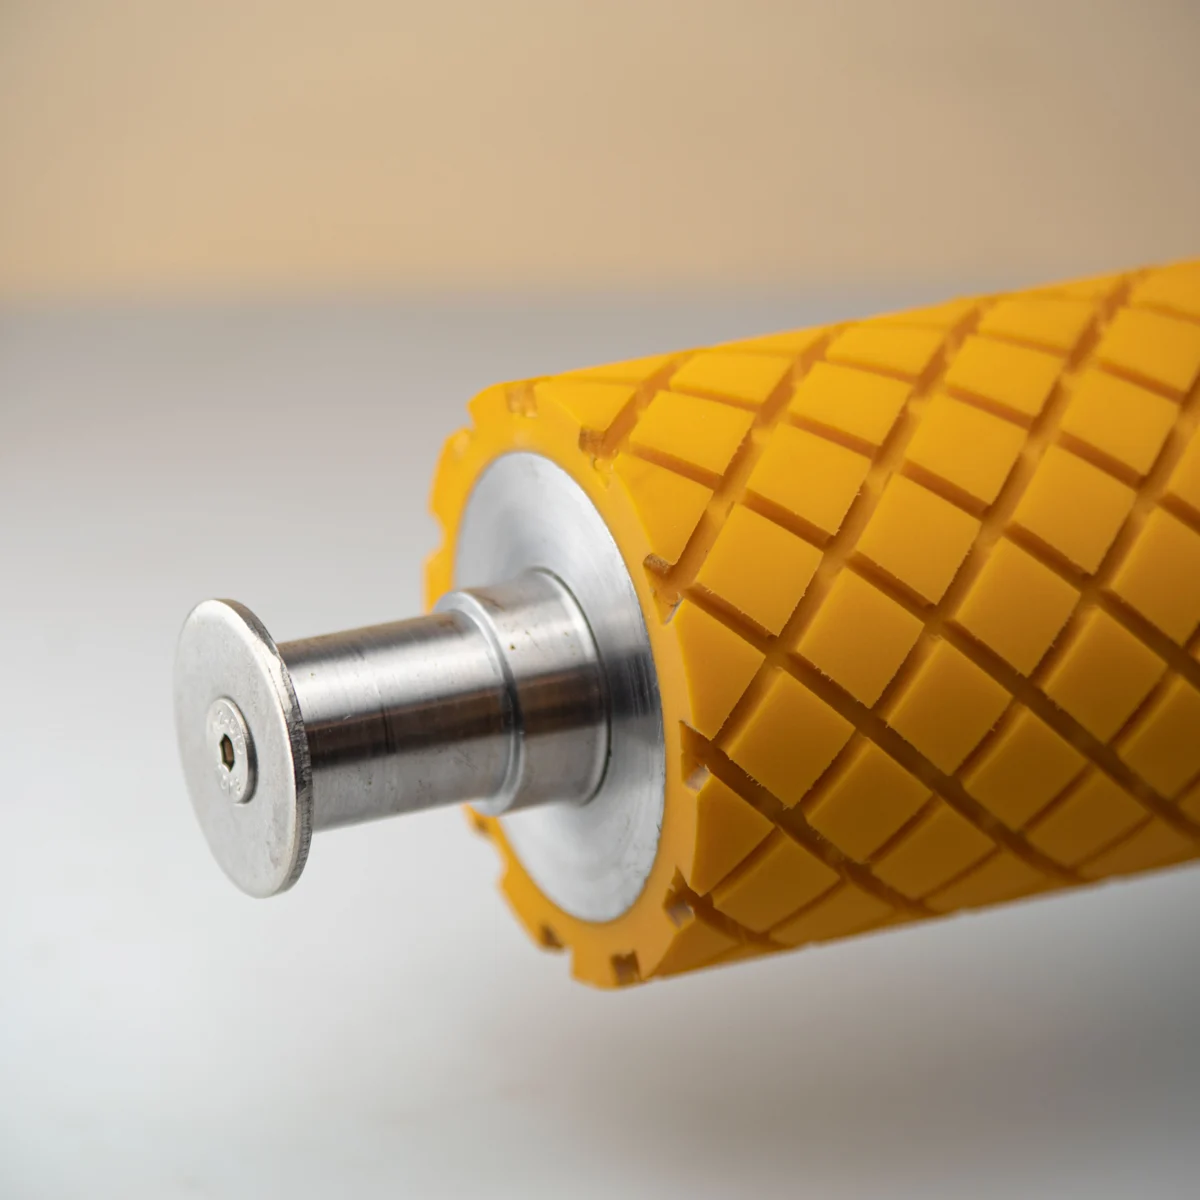
| Nanoszenie kleju (PVAc / PUR) | Poliuretan rowkowany 65–80 ShA | Trzyma geometrię rowków do 12 miesięcy (vs 2–3 mies. w gumie); wysoka odporność na ścieranie i rozpuszczalniki do mycia. |
| Praca podkrojowa / kontakt z nożami | Poliuretan odporny na rozcinanie | Specjalna formulacja zbrojona przeciw propagacji nacięć; ciągła praca 24/7 przez cały rok bez wymiany bieżni. |
| Kontakt z olejami i smarami maszynowymi | Guma NBR (kauczuk nitrylowy) | Niepolarna struktura polimeru blokuje pęcznienie w węglowodorach alifatycznych, olejach i smarach maszynowych. |
| Lakierowanie UV / rozpuszczalniki polarne | Guma EPDM (70–80 ShA) | Odporna na monomery lakierów UV, ketony (MEK, aceton) i estry; całkowita odporność na ozon i promieniowanie UV. |
| Ciężki transport / wysokie naciski (AGV) | Vulkollan® (Covestro 93/95 ShA) | Najniższa histereza dynamiczna, brak przegrzewania pod obciążeniem do 10 000 kg; ubytek na ścieranie < 30 mm³. |
| Wysoka temperatura do +250°C / antyadhezja | Silikon techniczny (50–70 ShA) | Pełne właściwości antyadhezyjne dla klejów hot-melt i wytłaczania tworzyw; stabilność cieplna do +200°C/+250°C. |
| Przewijanie folii / wałki gładkie | Chrom techniczny (850–1200 HV, Ra < 0,08 µm) | Niski współczynnik tarcia (CoF ~0,15 sucho / ~0,03 smarowane); eliminuje efekt stick-slip i marszczenie wstęgi. |
| Dozowanie cieczy / jednostajne ścieranie | Ceramika plazmowa Cr₂O₃ (1200–1800 HV) | Ekstremalna odporność na ścieranie w środowisku wodnym i kwasowym; obojętność chemiczna przy stałej geometrii. |
WIEDZA I PRAKTYKA
Dlaczego twardość Shore A to za mało
Dobieranie powłoki wyłącznie według twardości Shore A jest najczęstszym źródłem awarii na liniach produkcyjnych. Dwa elastomery o identycznej twardości (np. 70 Shore A) w tym samym środowisku chemicznym mogą zachowywać się skrajnie różnie — NBR w kontakcie z ketonami spęcznieje i straci 30% twardości w ciągu 48 godzin, podczas gdy EPDM zachowa nienaruszoną geometrię.
W PROEXPORT przed każdą wyceną diagnozujemy rzeczywiste warunki pracy: medium procesowe, procedurę mycia, obroty, temperaturę oraz geometrię współpracujących elementów. Dzięki temu klient otrzymuje powłokę zoptymalizowaną pod kątem najdłuższej żywotności na maszynie.
POROZMAWIAJMY O TWOIM WALCU
Od rysunku do rozwiązania.
Prześlij wymiary, zdjęcia i opis warunków pracy. Ustalimy, jakie wykonanie lub zakres regeneracji odpowiada Twojemu zadaniu.