PROEXPORT / WALCE I ROLKI
Walce z powłoką ceramiczną
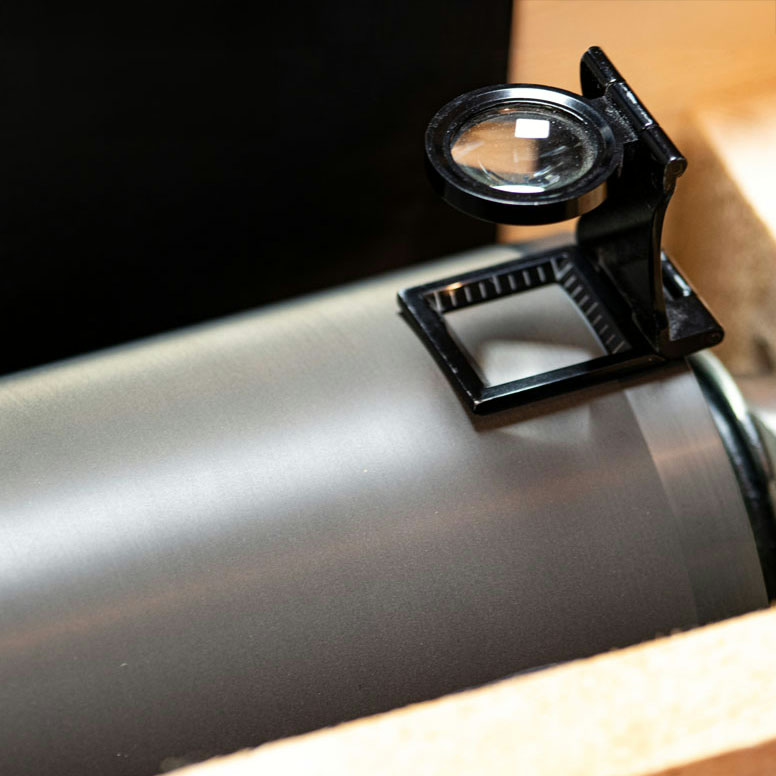
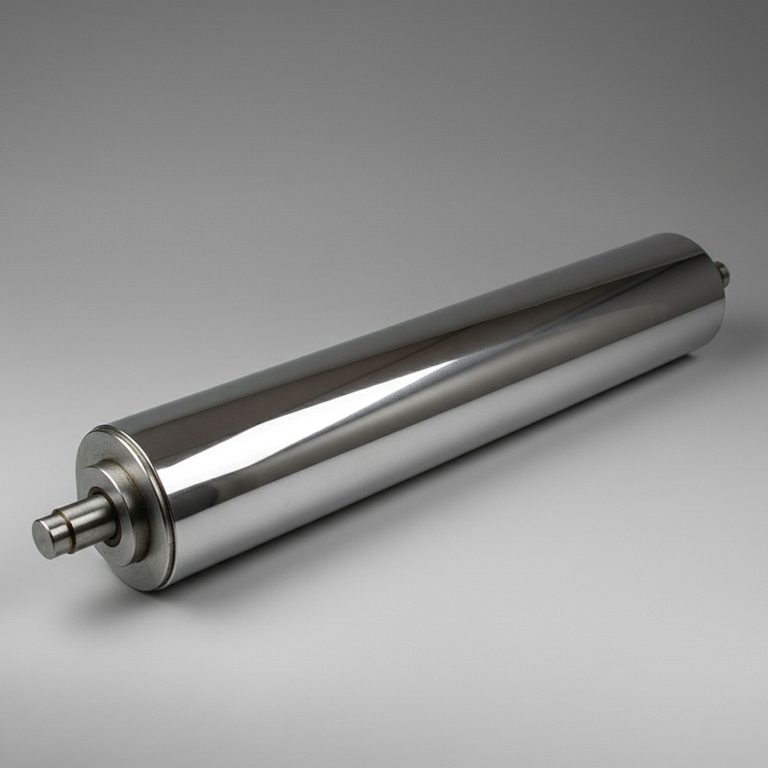
Walce z powłoką ceramiczną PROEXPORT to zaawansowane walce procesowe pokrywane termicznie w technologii natryskiwania plazmowego (APS/HVOF) tlenkiem chromu (Cr2O3) lub tlenkiem glinu (Al2O3). Oferują ekstremalną mikrotwardość rzędu 1100–1400 HV0.3, całkowitą odporność chemiczną w zakresie pH 1–13, wysoką wytrzymałość dielektryczną oraz odporność na ścieranie erozyjne przez pasty i pigmenty mineralne.
SPECYFIKACJA TECHNICZNA
Parametry wykonania i tolerancje robocze.
Dobieramy konstrukcję rdzenia, rodzaj powłoki elastomerowej lub metalicznej oraz wykończenie powierzchni bezpośrednio do warunków panujących w Twojej linii technologicznej.
| Parametr techniczny | Zakres wykonania / Standard PROEXPORT |
|---|---|
| Materiał powłoki | Tlenek chromu (Cr2O3 99%), Tlenek glinu z dwutlenkiem tytanu (Al2O3/TiO2) |
| Mikrotwardość powłoki | 1100 do 1400 HV0.3 (znacznie przewyższa stale hartowane i utwardzane indukcyjnie) |
| Metoda nakładania | Wysokoenergetyczne natryskiwanie plazmowe atmosferyczne (APS) lub naddźwiękowe (HVOF) |
| Porowatość i doszczelnienie | Porowatość wyjściowa < 2%; doszczelnianie próżniowe żywicami polimerowymi lub ceramicznymi |
| Grubość warstwy ceramicznej | Standardowo 100–300 µm na podwarstwie wiążącej NiCr/NiAl (grubość 50–100 µm) |
| Odporność dielektryczna | Wytrzymałość na przebicie elektryczne do 15–25 kV/mm (idealne do stacji koronowania) |
| Odporność chemiczna | Wysoka odporność chemiczna w szerokim zakresie pH — dobierana do składu chemicznego kąpieli i mediów myjących |
| Wykończenie powierzchni | Szlifowanie diamentowe, polerowanie (Ra do 0,1 µm) lub baza pod grawerunek laserowy |
ROZWIĄZYWANIE PROBLEMÓW LINII
Precyzja, która eliminuje przestoje i wady wyrobu.
W PROEXPORT nie oferujemy jedynie powłok – rozwiązujemy konkretne wyzwania technologów, kierowników produkcji i działów utrzymania ruchu.
WYZWANIE PRODUKCYJNE
Problem na linii
Szybkie wycieranie walców metalowych przez pasty ceramiczne, szlamy lub farby z pigmentami twardymi (np. biel tytanowa) powodujące utratę profilu w kilka tygodni.
ROZWIĄZANIE PROEXPORT
Wartość inżynierska
Wdrożenie gęstej powłoki z tlenku chromu o strukturze z mikrozamkniętymi porami i twardości ponad 1200 HV.
REZULTAT DLA ZAKŁADU
Mierzalny efekt (ROI)
Wielokrotne wydłużenie żywotności powłoki w warunkach silnego ścierania i znaczne ograniczenie przestojów na przezbrojenia.
DOBÓR I KONTROLA JAKOŚCI
Co ustalamy przed realizacją zlecenia.
Każde zlecenie – nowe wykonanie lub regeneracja – realizowane jest według ściśle uzgodnionych punktów kontrolnych:
- Charakterystyka obciążenia: brak bezpośrednich udarów mechanicznych punktowych na krawędziach
- Skład medium: stężenie kwasów, zasad, zawartość cząstek stałych i ich uziarnienie
- Wymagania elektryczne (w przypadku izolacji w walcach do obróbki koronowej)
- Wymagana chropowatość końcowa po szlifie diamentowym
Standardy odbioru technicznego
| Co ustalamy | Dlaczego ma znaczenie |
|---|---|
| Geometria i pasowania | Pomiary średnicy, bicia promieniowego i współosiowości czopów łożyskowych. |
| Struktura powłoki | Kontrola twardości (Shore/HV), grubości nominalnej i jednorodności bez pęcherzy. |
| Wyważenie | Kompensacja niewyważenia dynamicznego dobierana indywidualnie do prędkości roboczych maszyny (z protokołem wyważenia). |
DETALE TECHNICZNE / REALIZACJE
Galeria powłok ceramicznych natryskiwanych plazmowo
Ekstremalna odporność na ścieranie, wysokie temperatury i agresywne chemicznie media.
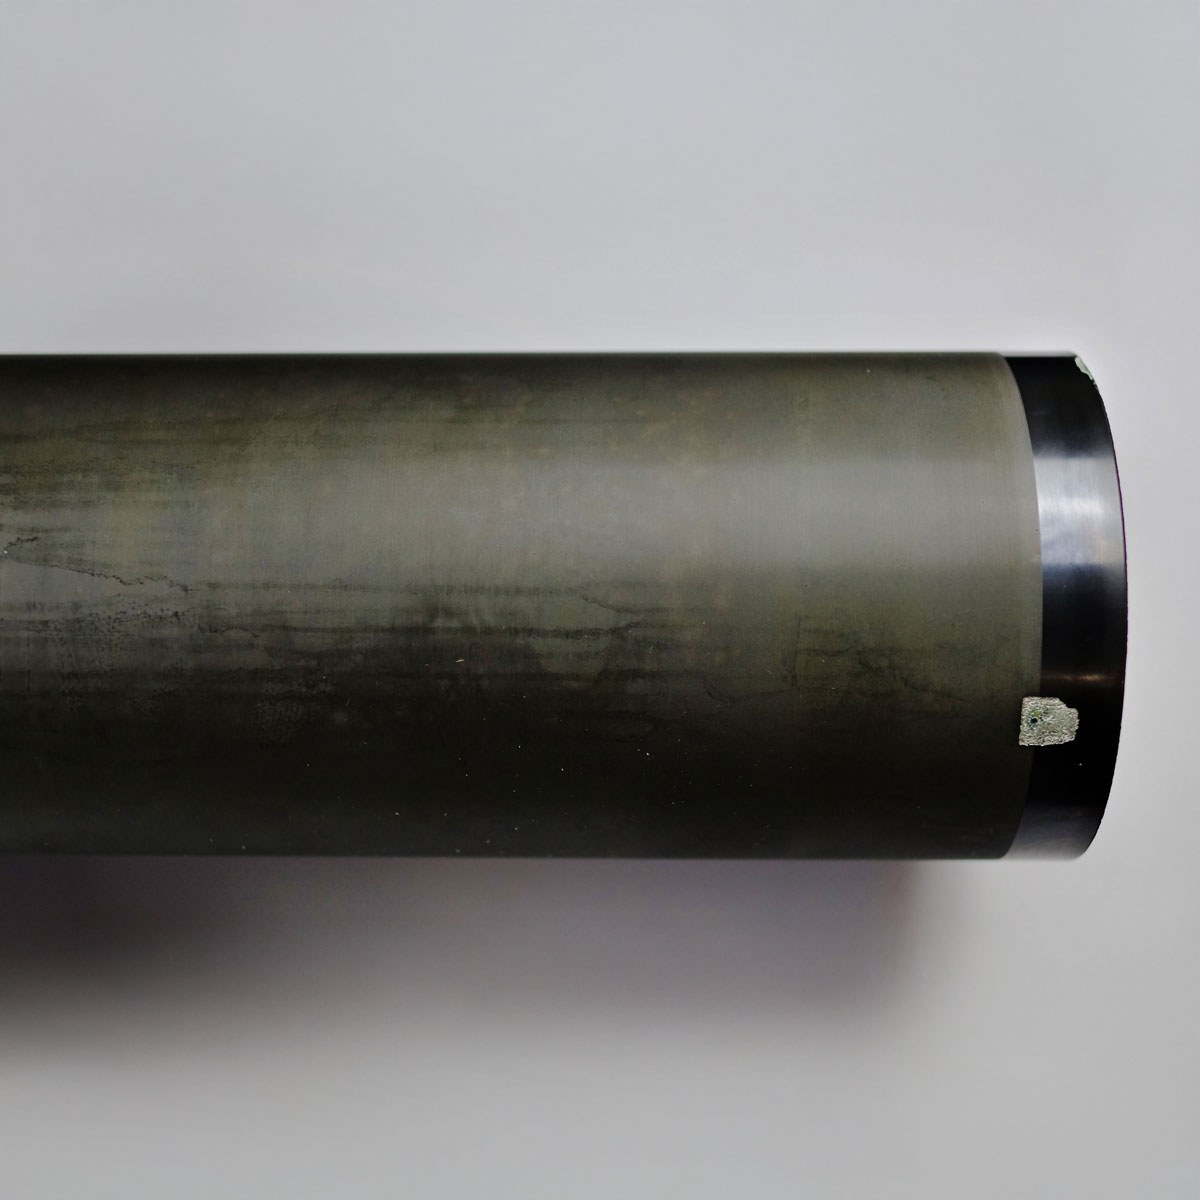
Przygotowanie powierzchni pod natrysk plazmowy
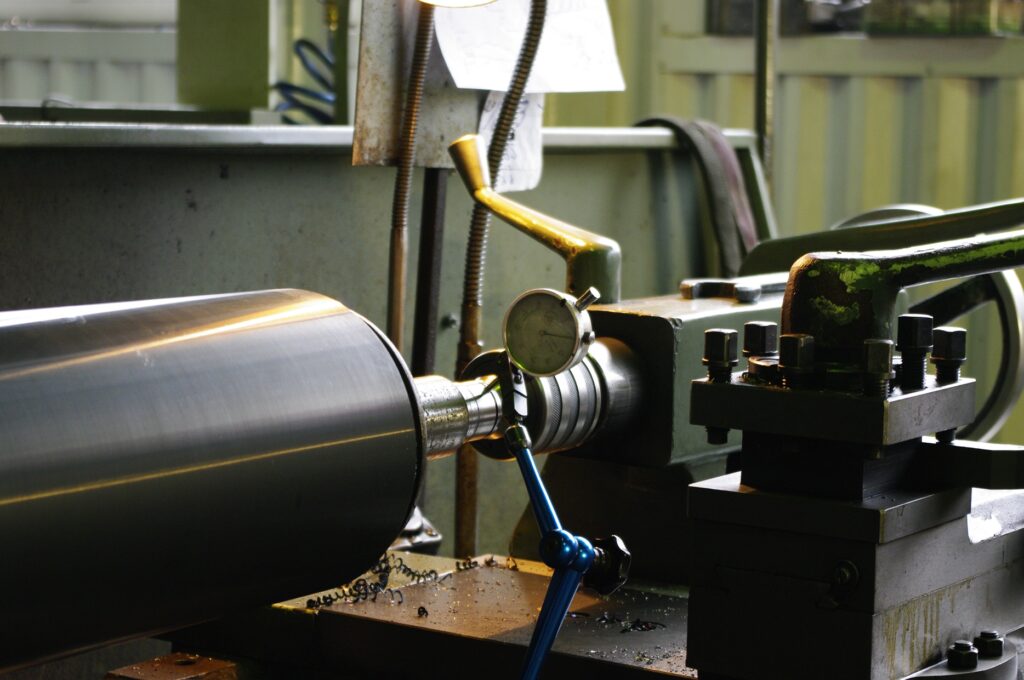
Kontrola bicia czujnikiem zegarowym
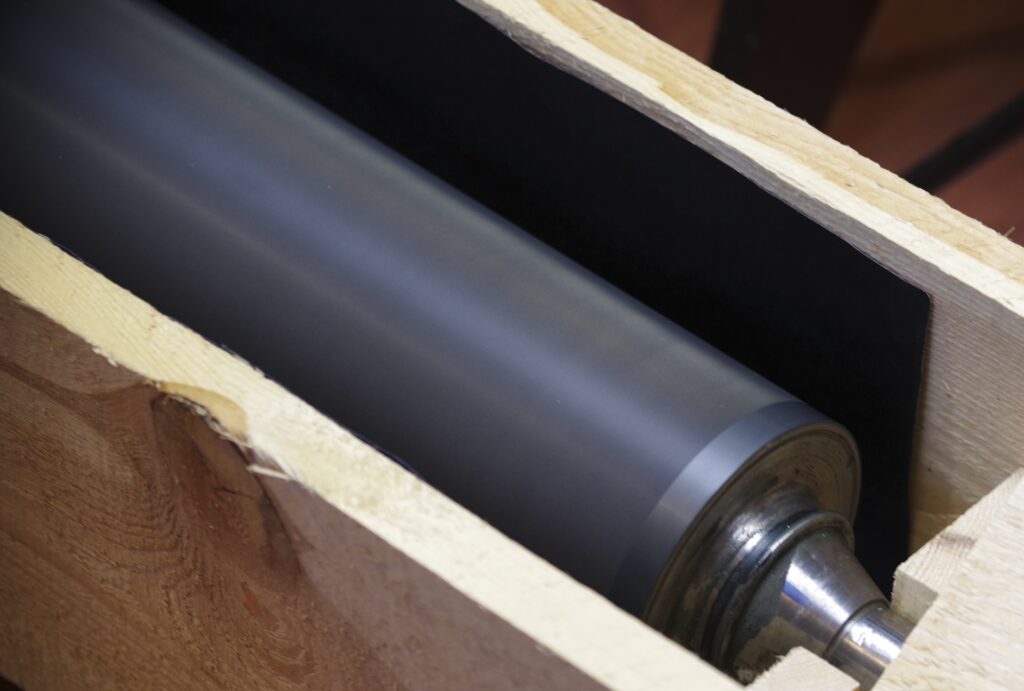
Ceramiczna powłoka po regeneracji
NAJCZĘŚCIEJ ZADAWANE PYTANIA (FAQ)
Wiedza techniczna i pytania przed zamówieniem.
Czy ceramika plazmowa na walcu jest podatna na pękanie i odpryski?
Warstwy ceramiczne są twarde, ale cechują się niską udarnością. Aby zapobiec odpryskom, PROEXPORT stosuje elastyczną podwarstwę metaliczną (NiCr) oraz fazowane krawędzie czołowe. Walec ceramiczny nie powinien być poddawany uderzeniom narzędziami metalowymi.
Do jakich zastosowań najlepiej sprawdza się powłoka z tlenku chromu (Cr2O3)?
Tlenek chromu to optymalny wybór pod walce dozujące farby i kleje, aniloksy, walce w przemyśle papierniczym oraz wszędzie tam, gdzie występuje silne ścieranie i kontakt z agresywną chemią czyszczącą.
Jak regeneruje się zużyte walce ceramiczne?
Zużytą warstwę ceramiki zdejmuje się poprzez precyzyjne szlifowanie diamentowe lub strumieniowo-ścierne. Po weryfikacji korpusu stalowego nakłada się nową podwarstwę i ceramikę w komorze plazmowej, po czym następuje szlifowanie do wymiaru nominalnego.
POROZMAWIAJMY O TWOIM WALCU
Od rysunku do rozwiązania.
Prześlij wymiary, zdjęcia i opis warunków pracy. Ustalimy, jakie wykonanie lub zakres regeneracji odpowiada Twojemu zadaniu.