PROEXPORT / WALCE I ROLKI
Walce chromowane (chrom techniczny)
Walce chromowane PROEXPORT to precyzyjne walce stalowe pokryte funkcjonalną galwaniczną warstwą chromu technicznego (twardego / hard chrome) o grubości od 15 do ponad 200 µm. Dedykowane do maszyn poligraficznych, kalandrów, walców dozujących, prowadzenia folii i wytłaczania tworzyw. Zapewniają mikrotwardość 850–1200 HV (65–72 HRC), niski współczynnik tarcia (0,03 przy smarowaniu) oraz wykończenie powierzchni do poziomu super-lustra (Ra < 0,05 µm).
SPECYFIKACJA TECHNICZNA
Parametry wykonania i tolerancje robocze.
Dobieramy konstrukcję rdzenia, rodzaj powłoki elastomerowej lub metalicznej oraz wykończenie powierzchni bezpośrednio do warunków panujących w Twojej linii technologicznej.
| Parametr techniczny | Zakres wykonania / Standard PROEXPORT |
|---|---|
| Twardość powłoki chromu | 850 do 1200 HV (odpowiednik 65–72 HRC) mierzona mikrotwardością Vickersa |
| Grubość chromu technicznego | Standardowo 15–150 µm; naddatki regeneracyjne do 300–500 µm na średnicy |
| Chropowatość powierzchni Ra | Od szlifu precyzyjnego po wykończenie lustrzane – stopień polerowania dobierany do prowadzonych wstęg < 0,02–0,05 µm |
| Współczynnik tarcia (CoF) | Ok. 0,15 na sucho / ok. 0,03 przy smarowaniu (zapobiega zacieraniu wstęgi) |
| Odporność termiczna | Do 200°C praca ciągła bez spadku twardości; dopuszczalna praca do 400°C ze stopniowym spadkiem |
| Maksymalne parametry gabarytowe | Średnice do Ø 1000 mm, długość całkowita do 6000 mm, masa do 5000 kg |
| Odporność na korozję | Warunkowa: podwójny system z podwarstwą niklu chemicznego dla środowisk korozyjnych |
| Tolerancje wykonania | Tolerancje bicia i geometrii czopów dobierane indywidualnie zgodnie z rysunkiem wykonawczym klienta |
ROZWIĄZYWANIE PROBLEMÓW LINII
Precyzja, która eliminuje przestoje i wady wyrobu.
W PROEXPORT nie oferujemy jedynie powłok – rozwiązujemy konkretne wyzwania technologów, kierowników produkcji i działów utrzymania ruchu.
WYZWANIE PRODUKCYJNE
Problem na linii
Mikroskopijne rysy i smugi na lakierze lub przezroczystej folii BOPP wynikające ze złego szlifu walca dozującego, podczas gdy technolog szuka przyczyny w walcu gumowym.
ROZWIĄZANIE PROEXPORT
Wartość inżynierska
Precyzyjna obróbka stali podłoża przed galwanizacją, nałożenie twardego chromu i polerowanie diamentowe do chropowatości Ra < 0,05 µm.
REZULTAT DLA ZAKŁADU
Mierzalny efekt (ROI)
Perfekcyjnie gładki film lakierniczy, brak wad optycznych na folii i eliminacja reklamacji klientów końcowych.
DOBÓR I KONTROLA JAKOŚCI
Co ustalamy przed realizacją zlecenia.
Każde zlecenie – nowe wykonanie lub regeneracja – realizowane jest według ściśle uzgodnionych punktów kontrolnych:
- Gatunek stali podłoża oraz stan struktury krystalicznej (brak porów i wtrąceń niemetalicznych)
- Wymagana klasa chropowatości: szlif matowy, techniczny czy super-mirror (lustro optyczne)
- Obecność czynników korozyjnych (kwasy, chlorki) determinująca konieczność podkładu niklowego
- Wymagana tolerancja bicia promieniowego na czopach łożyskowych
Standardy odbioru technicznego
| Co ustalamy | Dlaczego ma znaczenie |
|---|---|
| Geometria i pasowania | Pomiary średnicy, bicia promieniowego i współosiowości czopów łożyskowych. |
| Struktura powłoki | Kontrola twardości (Shore/HV), grubości nominalnej i jednorodności bez pęcherzy. |
| Wyważenie | Kompensacja niewyważenia dynamicznego dobierana indywidualnie do prędkości roboczych maszyny (z protokołem wyważenia). |
DETALE TECHNICZNE / REALIZACJE
Galeria powłok chromowych i polerowania
Twardość do 1150 HV, szlif precyzyjny i polerowanie z parametrami chropowatości oraz pasowań dobieranymi pod węzeł łożyskowy.
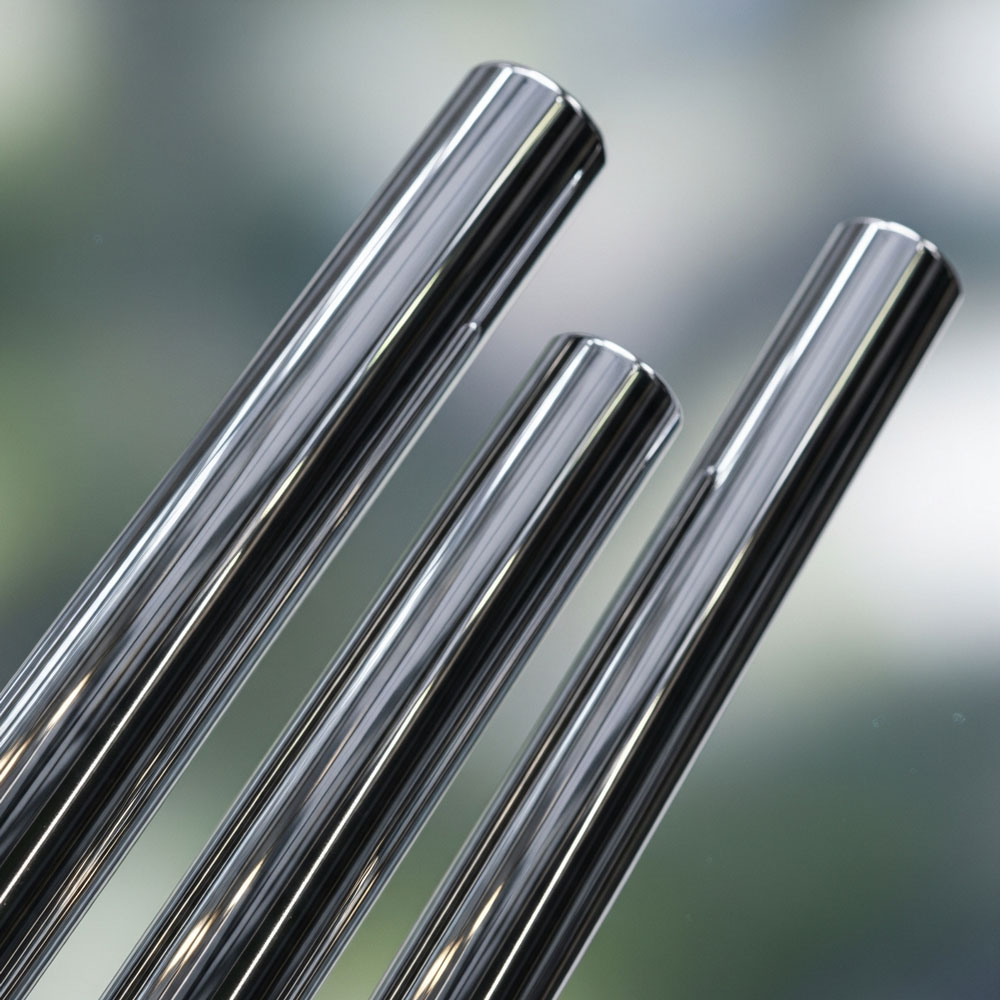
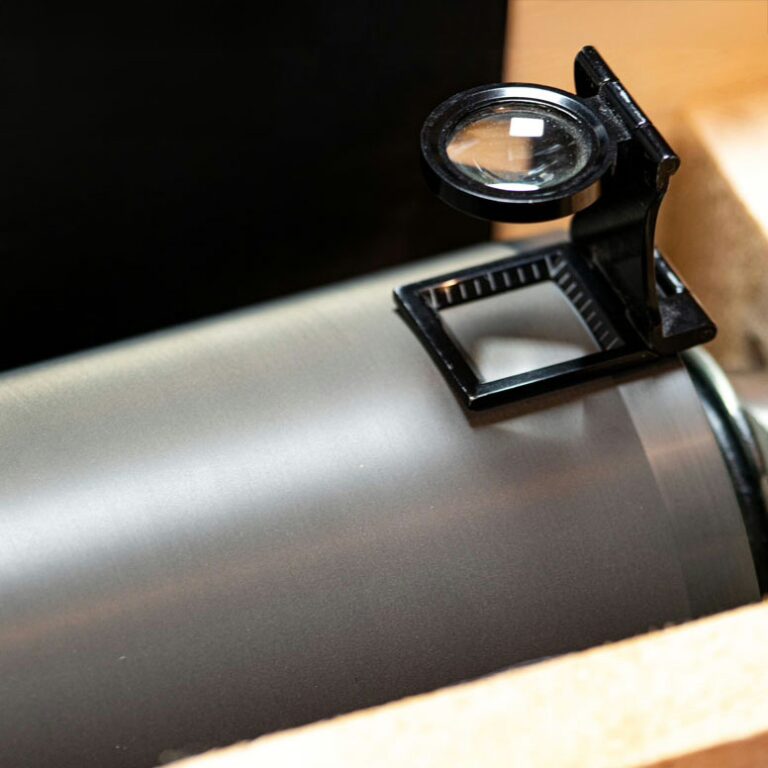
Lustrzane polerowanie powierzchni roboczej
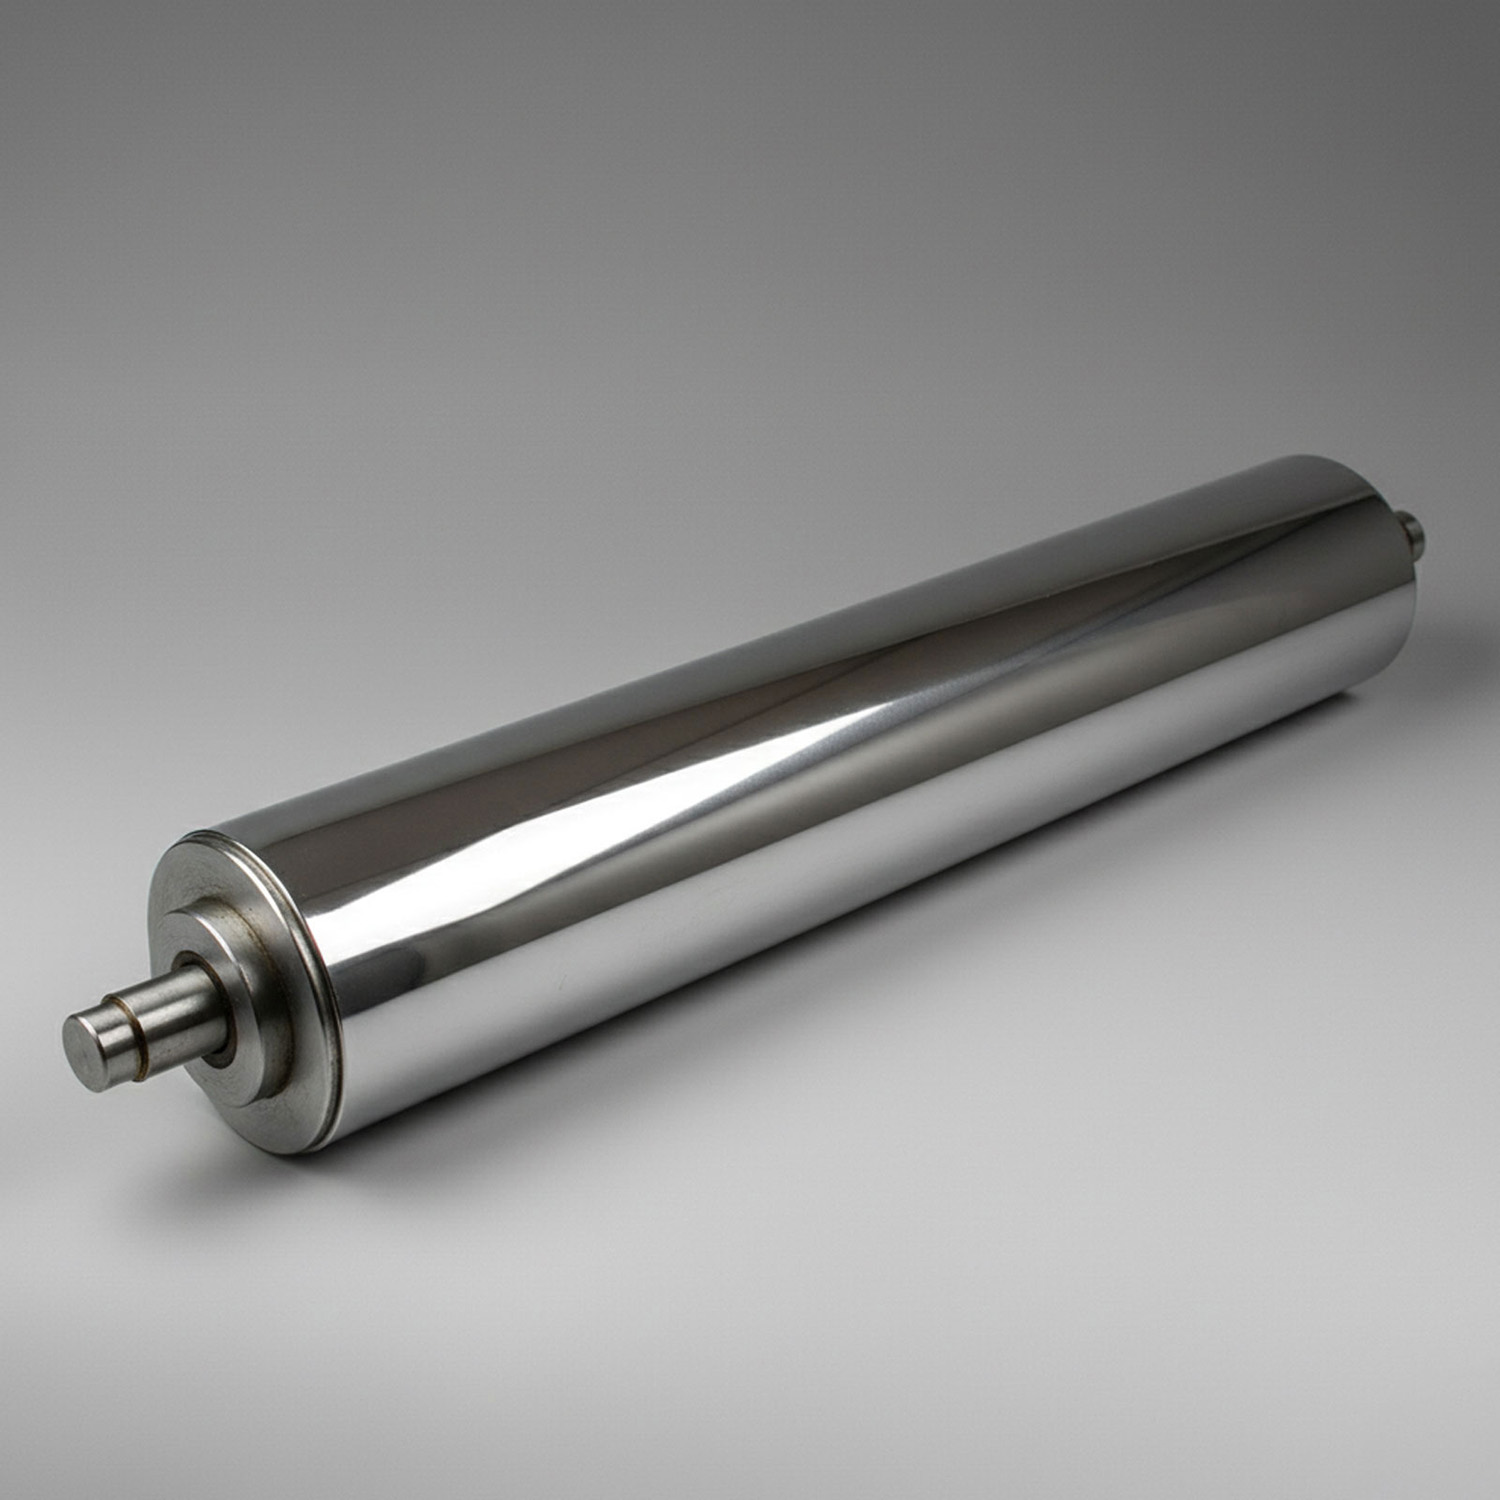
Precyzyjne pasowania czopów i osadzeń
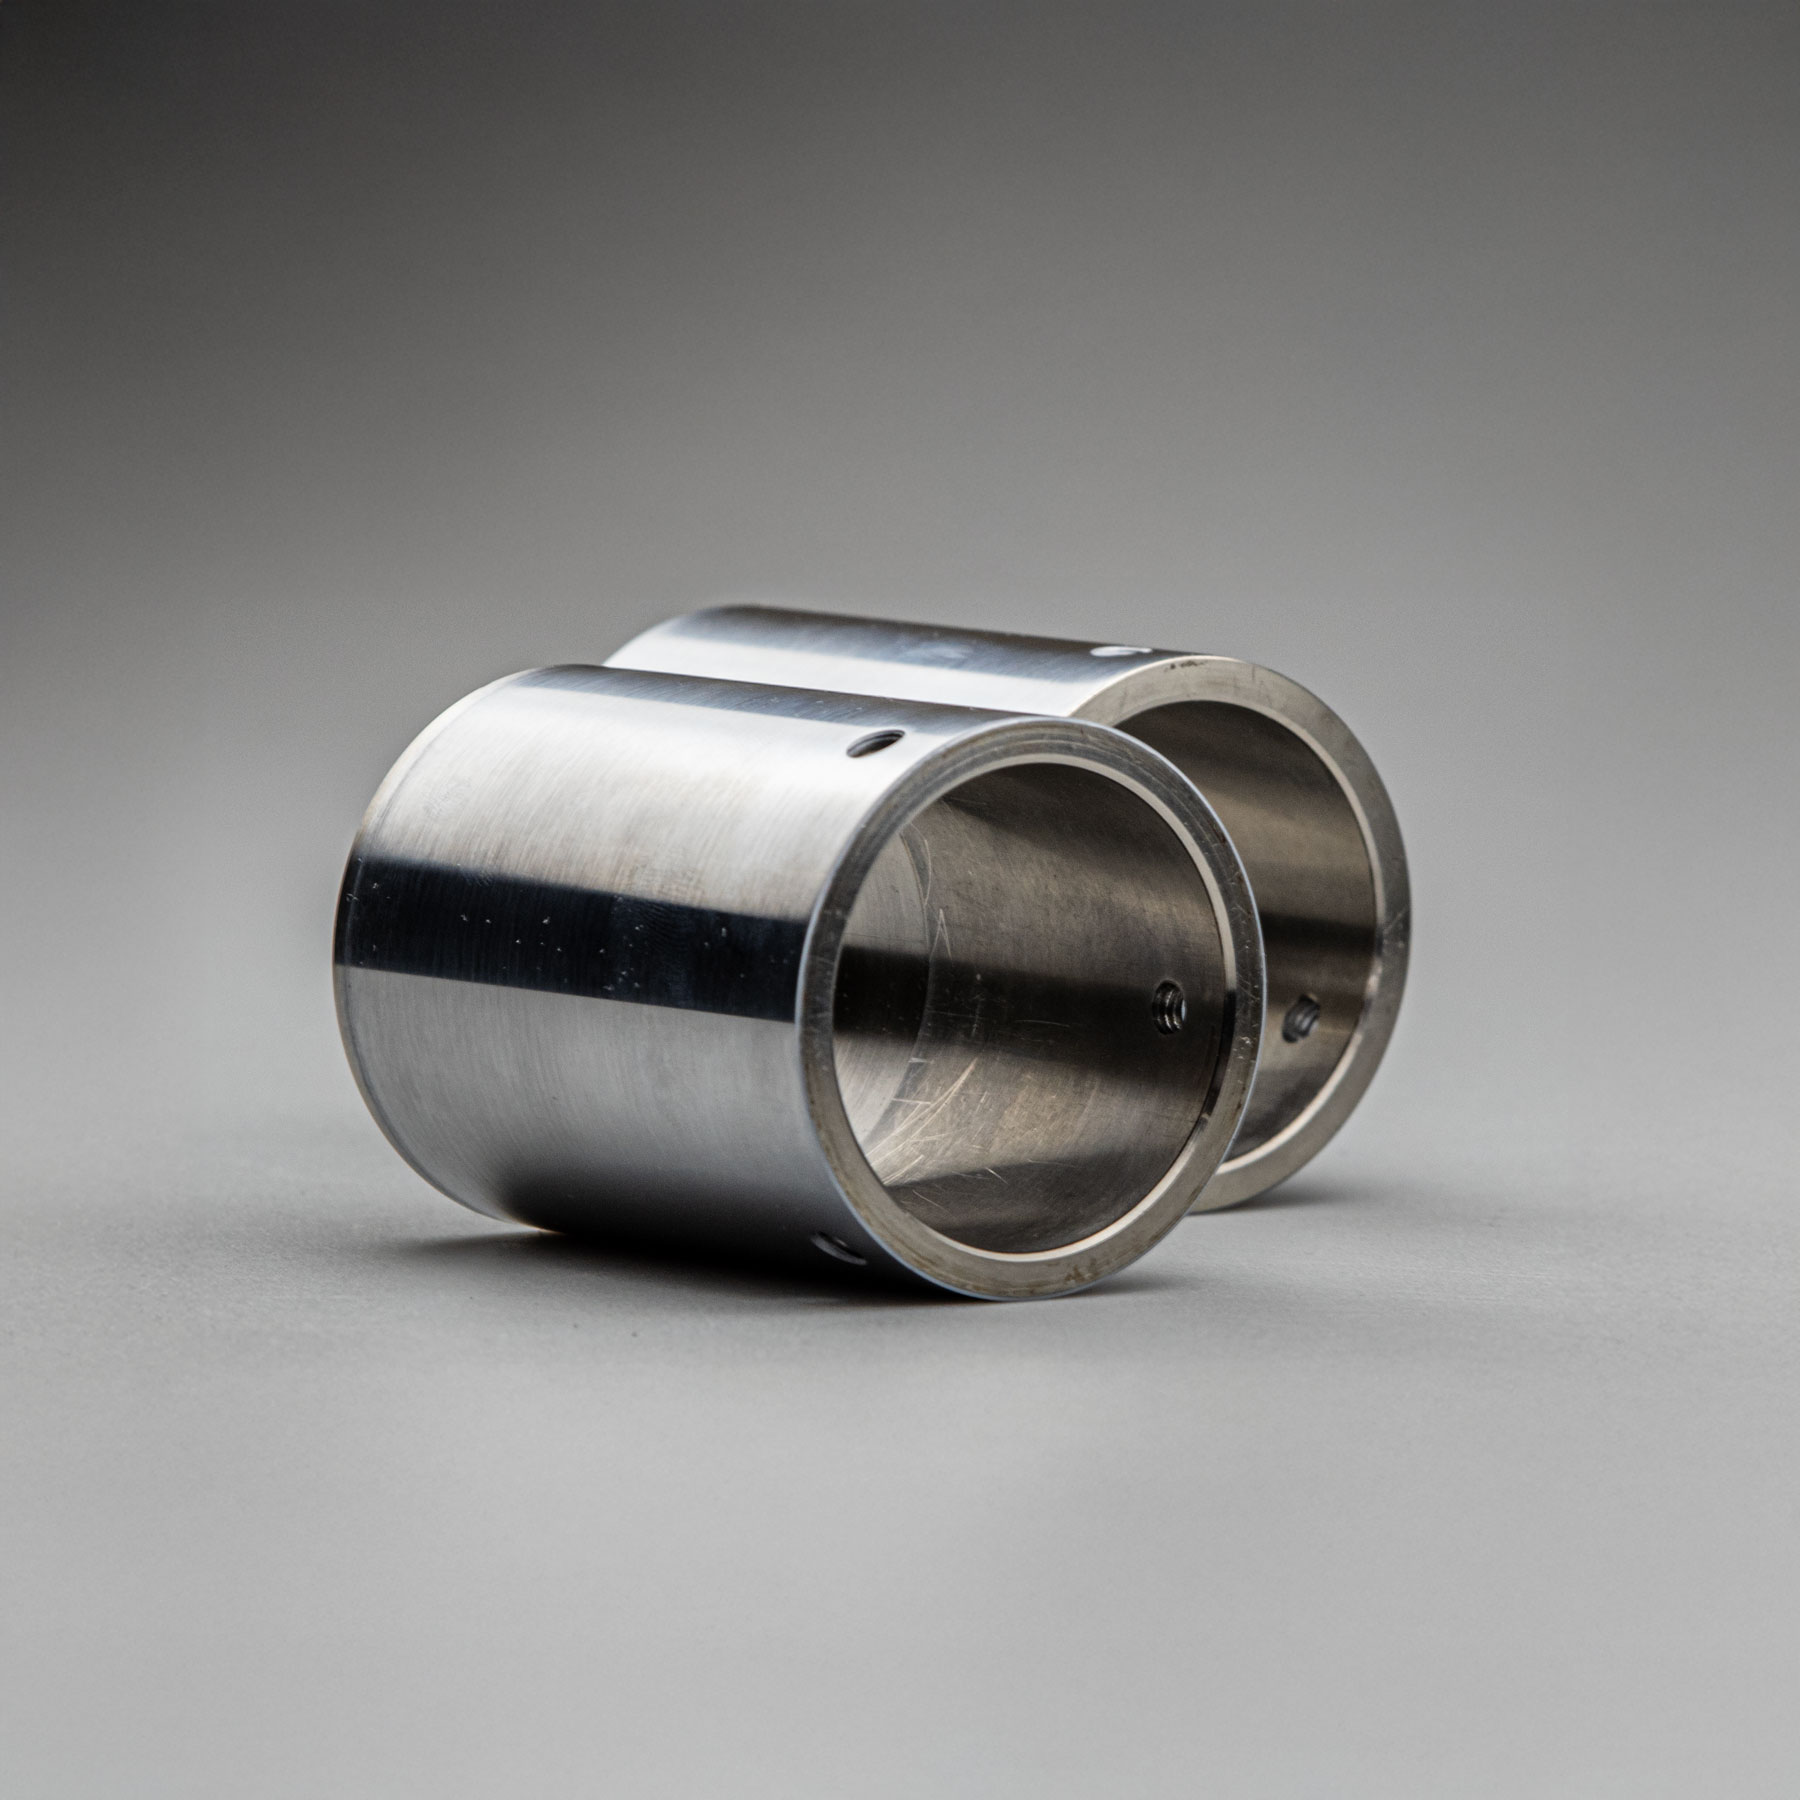
Twardy chrom techniczny odporny na zużycie
NAJCZĘŚCIEJ ZADAWANE PYTANIA (FAQ)
Wiedza techniczna i pytania przed zamówieniem.
Dlaczego mikropęknięcia w chromie technicznym są pożądaną cechą inżynierską?
Gęsta sieć mikropęknięć uwalnia naprężenia wewnętrzne powstające podczas elektrolizy i tworzy mikrozbiorniki dla smaru, oleju lub cieczy technologicznej. Zapewnia to hydrodynamiczny film smarny przy starcie maszyny i drastycznie zmniejsza tarcie.
Kiedy na walcu chromowanym może pojawić się korozja podpowłokowa?
Sam chrom pasywuje się i jest odporny na utlenianie, jednak w obecności agresywnych jonów (np. chlorków) ciecz może penetrować przez mikropęknięcia wprost do stalowego rdzenia. W takich warunkach PROEXPORT stosuje podkład z niklu chemicznego o grubości 20–50 µm, tworząc 100% barierę antykorozyjną.
Jak przebiega regeneracja porysowanego walca chromowanego?
Stary chrom usuwa się metodą odwrotnej elektrolizy bez ubytku stali rdzenia. Następnie czopy i korpus są sprawdzane pod kątem bicia, podłoże jest szlifowane, nakładana jest nowa warstwa chromu z naddatkiem i szlifowana diamentowo na nominalny wymiar.
Czym mierzy się twardość powłoki chromu technicznego?
Twardość mierzy się wyłącznie mikrotwardościomierzem Vickersa (HV) pod małym obciążeniem. Pomiar twardościomierzem Rockwella (HRC) na cienkiej powłoce przebija warstwę chromu i mierzy miękkie podłoże stalowe, dając zafałszowany, zaniżony wynik.
POROZMAWIAJMY O TWOIM WALCU
Od rysunku do rozwiązania.
Prześlij wymiary, zdjęcia i opis warunków pracy. Ustalimy, jakie wykonanie lub zakres regeneracji odpowiada Twojemu zadaniu.